
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-08 Происхождение:Работает


Переход от ручного изготовления к автоматизированной обработке шин является основным требованием для производителей распределительных устройств и трансформаторов. Вы должны поддерживать конкурентоспособность и удовлетворять растущие потребности в электроэнергии. Рост цен на медь и алюминий, сокращение допусков и постоянная нехватка квалифицированной рабочей силы делают традиционную ручную штамповку, гибку и резку финансово неустойчивой. Предприятия, передающие эту работу на аутсорсинг, приносят значительную прибыль. Успешное масштабирование производства требует развертывания подходящего автоматизированного технологического оборудования. Это в значительной степени относится к цехам, уже знакомым с рабочими процессами с ЧПУ и желающим привлечь к производству свои услуги. Мы разберем, как оценить возможности машины, интеграцию программного обеспечения и реалии реализации. Вы узнаете, как обеспечить высокую рентабельность инвестиций в оборудование, не нарушая работу текущих сборочных линий.
Переход на цифровой станок для пробивки шин и автоматизированную систему гибки существенно сокращает отходы дорогостоящих материалов и исключает человеческий фактор при сложных сборках.
Многофункциональный станок для обработки шин объединяет пространство и рабочий процесс, но требует тщательной оценки времени цикла, смены инструментов и совместимости программного обеспечения CAD/CAM.
Настоящая рентабельность инвестиций зависит не только от скорости работы оборудования, но и от интеграции собственного программного обеспечения, сокращения времени на настройку, возможностей непрерывного производства и надежности долгосрочного обслуживания.
Выбор правильного оборудования требует баланса текущих объемов производства с будущей масштабируемостью, особыми требованиями к допускам к распределительным устройствам и ограничениями объекта.
Ручное измерение гарантирует ошибки. Оператор, размечающий медный стержень с помощью рулетки и разметки, в конечном итоге неправильно определит размер. Неверно рассчитанный припуск на изгиб или пробивное отверстие на долю миллиметра приводит к немедленному бракованию материала. Медь и алюминий – дорогое сырье. Высокие проценты брака напрямую снижают рентабельность труда и увеличивают общие производственные бюджеты.
Узкие места на рынке труда представляют собой еще одну огромную финансовую утечку. Квалифицированные электрики и специалисты по сборке часто тратят часы на повторяющиеся задачи по резке и штамповке. Им следует сосредоточиться на сложной электрической сборке, проводке и контроле качества. Использование ручных процессов ограничивает ваши производственные мощности и увеличивает время выполнения заказов. Вы не сможете конкурировать за крупномасштабные контракты на энергетическую инфраструктуру, если ваш производственный отдел не сможет справиться со сборочным цехом.
Последующие затраты, связанные с непоследовательным изготовлением, наносят ущерб вашей репутации. Неточные углы изгиба и несовпадение отверстий для перфорации приводят к принудительной посадке во время окончательной сборки. Установка жесткого медного проводника на место создает механическую нагрузку на изоляторы и выключатели. Это ухудшает электрические зазоры и увеличивает риск возникновения дуговых вспышек. Готовые панели часто не проходят строгие диэлектрические испытания из-за принудительной посадки. В конечном итоге вы получаете дорогостоящую доработку, снос панелей и задержку доставки на стройплощадку.
Многие электротехнические предприятия используют стандартное оборудование с ЧПУ для изготовления листового металла или корпусов, но продолжают передавать обработку проводящих компонентов на аутсорсинг. Аутсорсинг оставляет значительную прибыль в руках сторонних поставщиков. Это создает серьезные уязвимости в цепочке поставок. Задержка отгрузки готовой меди останавливает всю вашу сборочную линию, оставляя рабочих простаивать.
Современные автоматизированные системы эволюционировали, чтобы сделать инсорсинг очень доступным. Интеграция специального оборудования для сборных шин позволяет производителям получить ранее потерянную прибыль. Выполнение собственного производства дает вам полный контроль над производственными графиками и обеспечением качества. Вы можете быстро создать прототип для индивидуальной конструкции распределительного устройства, не дожидаясь нескольких недель, пока поставщик доставит тестовый образец.
Оценка автоматизации требует установления строгих базовых показателей. Вы должны определить целевое время цикла для каждой детали на основе текущих требований к сборке. Приемлемые отклонения допусков должны быть определены количественно. Современные электрические панели высокой плотности обычно требуют точности в пределах +/- 0,1 мм для обеспечения бесшовной интеграции.
Использование площади – еще один обязательный показатель. Вы должны оценить необходимое сокращение времени установки и вмешательства оператора, чтобы оправдать капитальные затраты. Успех означает переход от трудоемкого ручного рабочего процесса с участием нескольких станций к оптимизированному процессу. Один оператор должен управлять непрерывным производством с минимальной заменой инструментов.
Производителям приходится выбирать между специализированными станциями с одним процессом и интегрированными системами. Автономные машины разделяют операции штамповки, гибки и резки на отдельные физические единицы. Эта настройка позволяет одновременную обработку несколькими операторами. Это выгодно для крупномасштабных сред, когда разные компоненты требуют разной одновременной обработки.
Интегрированный шинный станок 3 в 1 объединяет все три основные функции на одном месте. Такой подход радикально сокращает обработку материалов и сводит к минимуму запасы незавершенного производства (НЗП). Операторам не нужно перевозить тяжелые медные стержни длиной 20 футов по цеху между отдельными станциями резки и гибки. Перемещение тяжелых материалов опасно и приводит к потере драгоценного производственного времени.
Критерии оценки | Автономные машины (отдельные станции) | Интегрированные машины 3-в-1 |
|---|---|---|
Площадь пола | Требуется большая площадь для размещения нескольких машин и безопасное расстояние. | Очень компактный; максимально увеличивает загрузку помещений. |
Пропускная способность | Высокая параллельная пропускная способность (работают несколько операторов одновременно). | Последовательная обработка; отлично подходит для полной отделки деталей. |
Погрузочно-разгрузочные работы | Высокий; требует перемещения тяжелых прутков между отдельными станциями. | Низкий; поступает сырье, выходит готовая деталь. |
Незавершенное производство | Высокий; детали складываются между резкой, штамповкой и гибкой. | Низкий; поток единичных изделий устраняет промежуточные узкие места. |
Требования к питанию | По всему объекту необходимо несколько сильных электропадений. | Одиночный перепад высокого напряжения упрощает монтаж. |
Выбор оптимальной пропускной способности определяет вашу покупку. Хотя многофункциональный станок для обработки шин экономит место и трудозатраты, вы должны обеспечить соответствие скорости его последовательной обработки общим требованиям сборочной линии. Если вам нужно пробивать тысячи отверстий в час, одновременно сгибая сотни деталей, автономные устройства могут превзойти интегрированную систему.
Устаревшие гидравлические ручные прессы полностью полагаются на навыки оператора при измерении, выравнивании и выполнении. Эти системы подвержены человеческим ошибкам и имеют низкую повторяемость. Полуавтоматические системы оснащены цифровыми индикаторами и программируемыми остановками. Они повышают точность, но по-прежнему требуют значительной ручной обработки материалов и физического позиционирования.
Современное электротехническое производство требует оборудования, полностью управляемого ЧПУ. Полностью автоматизированный станок для пробивки цифровых шин оснащен системой автоматической подачи, автоматическим устройством смены инструмента и непрерывным производственным циклом. Эти системы объединяют подачу, обработку и разгрузку без вмешательства оператора. Они выполняют сложные вложенные программы, которые максимизируют выход материала и гарантируют абсолютную повторяемость тысяч деталей.
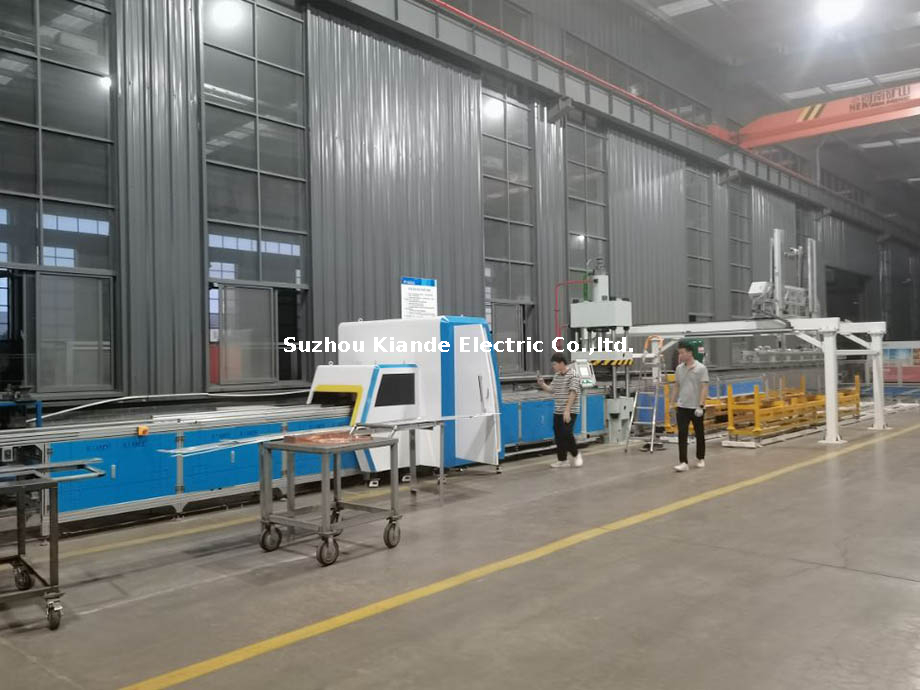
Система привода определяет точность машины и энергопотребление. Традиционные гидравлические системы обеспечивают огромную силу. Однако они страдают от температурных изменений гидравлической жидкости. Поскольку масло нагревается во время длительной смены, вязкость меняется, незначительно влияя на стабильность хода. Гибридные системы сочетают в себе гидравлическую мощность с управлением серводвигателем для повышения точности. Полностью сервоэлектрические приводные системы обеспечивают высочайшую точность, минимальное энергопотребление и минимальное обслуживание. Они обеспечивают точную глубину хода независимо от условий окружающей среды.
Автоматическая компенсация упругого возврата является обязательной функцией при гибке. Медные и алюминиевые партии различаются по твердости и прочности на разрыв. Когда машина сгибает металлический стержень, материал естественным образом слегка пружинит назад после снятия давления. Усовершенствованные станки с ЧПУ используют датчики измерения угла для обнаружения этого пружинения в режиме реального времени. Машина автоматически применяет вторичный микроизгиб, чтобы обеспечить достижение точного запрограммированного угла. Это устраняет необходимость в ручных тестовых изгибах и обрезках.
Аппаратные возможности эффективны настолько, насколько эффективно программное обеспечение, управляющее ими. Бесшовная интеграция со стандартным программным обеспечением для электротехнического проектирования, таким как EPLAN, SolidWorks или AutoCAD, не подлежит обсуждению в современных рабочих процессах. Ручное программирование на станине неэффективно и приводит к ошибкам при вводе данных. Операторы, вводящие координаты на клавиатуре, в конечном итоге допускают ошибку.
Запатентованное программное обеспечение должно автоматически преобразовывать 3D-модели CAD в исполняемый машинный код. Это программное обеспечение рассчитывает точные припуски на изгиб на основе толщины материала и автоматически строит координаты пуансона. Путем объединения 3D-проектов в 2D-пути обработки программное обеспечение сводит к минимуму время программирования. Это значительно сокращает производственные отходы, гарантируя, что физическая часть идеально соответствует цифровому двойнику.
Высокопроизводительные и малообъемные производственные среды требуют быстрой адаптации. Производительность револьверной головки определяет, сколько отверстий различных размеров и форм можно выполнить без остановки станка. Вы должны оценить механизмы смены штампов и наличие специализированных инструментов для тиснения, нарезания резьбы или офсетной гибки.
Встроенные возможности отделки обеспечивают электробезопасность. Автоматическое удаление заусенцев, закругление кромок и снятие фасок устраняют острые кромки, возникшие на этапах резки и штамповки. Гладкие края предотвращают возникновение электрической дуги и коронного разряда при работе под высоким напряжением. Они также обеспечивают безопасное обращение с техниками-сборщиками, снижая травматизм на рабочем месте.
Быстрая замена без использования инструментов напрямую влияет на общую эффективность оборудования. Если оператор тратит тридцать минут на смену тяжелых гибочных штампов между работами, время безотказной работы машины резко снижается. Системы быстросъемных инструментов позволяют операторам переключаться между различными медными профилями за считанные минуты. Вы сохраняете высокую производительность даже при обработке разнообразных индивидуальных заказов.
Обработка меди требует других параметров, чем обработка алюминия. Медь (в частности, ETP — Electrolytic Tough Pitch) плотнее и тверже. Для штамповки и резки требуется более высокий тоннаж. Алюминий (например, сплав 6101) мягче, но очень склонен к истиранию. Истирание происходит, когда трение заставляет частицы алюминия привариваться к стальному штампу. Это портит инструмент и создает неровные отверстия.
Операторы должны регулировать зазоры между пуансоном и штампом в зависимости от материала. Медь требует более узкого зазора, чтобы аккуратно резать, не оставляя заусенцев. Алюминий требует немного большего зазора и специального покрытия инструмента, например, нитрида титана (TiN), чтобы предотвратить прилипание материала. Неспособность заменить инструмент или отрегулировать зазоры при смене материалов приводит к бракованию деталей и поломке штампов.
Параметр обработки | Медь (ЭТП) | Алюминий (сплав 6101) |
|---|---|---|
Зазор пуансона | Плотный (ок. 5-8% толщины материала). | Умеренная (около 10-12% толщины материала). |
Износ оснастки | Высокий абразивный износ режущих кромок. | Высокий риск истирания и прилипания материала. |
Фактор пружинного возврата | От низкой до умеренной; весьма предсказуемо. | Высокий; требует агрессивной компенсации чрезмерного изгиба. |
Потребности в смазке | Легкое исчезающее масло для штамповки. | Тяжелая синтетическая смазка для предотвращения истирания. |
Смазка продлевает срок службы инструмента и улучшает качество резки. Автоматизированные системы капельной смазки наносят микродозу масла непосредственно на кончик пуансона непосредственно перед тем, как он коснется материала. Для меди лучше всего подходит легкое исчезающее масло, поскольку оно испаряется, оставляя стержень чистым для сборки. Для алюминия требуется более тяжелая синтетическая смазка, чтобы создать барьер между инструментальной сталью и мягким алюминием.
Гибочные штампы также требуют внимания. Ширина V-образной матрицы должна соответствовать толщине материала и желаемому радиусу изгиба. Использование узкой V-образной матрицы для обработки толстой меди приводит к растрескиванию внешнего радиуса изгиба. Это растрескивание уменьшает площадь поперечного сечения проводника, создавая горячую точку, когда панель находится под напряжением. Операторы должны строго следовать таблицам инструментов, предоставленным производителем машины.
Использование тяжелого оборудования с ЧПУ требует тщательного планирования объекта. Вы не можете просто уронить машину на пол и включить ее в розетку. Правильная установка гарантирует долговременную точность.
Проверьте электрическую инфраструктуру. Стабильность электроснабжения имеет первостепенное значение. Колебания напряжения нарушают работу чувствительных серводвигателей и контроллеров ЧПУ. Убедитесь, что ваша электрическая служба может справиться с пиковой нагрузкой машины без перепадов напряжения.
Укрепите пол. Промышленное технологическое оборудование генерирует значительную рабочую вибрацию. Бетонная плита должна выдерживать статический вес машины и динамические силы многократно срабатывающего 50-тонного пуансона.
Планируйте пространственную логистику: учитывайте автоматическую подачу и разгрузку длинных брусков сырья. Компактная машина по-прежнему требует значительного зазора с обеих сторон для безопасного размещения стандартных 6-метровых медных кабелей.
Выровняйте раму: используйте точные механические уровни, чтобы убедиться, что рама машины идеально ровная. Неровная машина вызывает заедание линейных направляющих и преждевременный износ компонентов привода.
Переход от ручных инструментов к сложным интерфейсам ЧПУ требует сложного обучения. Операторы, привыкшие к ручным измерениям, могут сопротивляться цифровым рабочим процессам. Без надлежащего внедрения машина не достигнет запланированной эффективности.
Проведение обучения на месте. Отдайте предпочтение поставщикам, предлагающим комплексное обучение на месте. Операторам необходим практический опыт загрузки программ, замены штампов и устранения неисправностей.
Создайте библиотеку инструментов: введите все физические пуансоны, матрицы и режущие лезвия в библиотеку программного обеспечения станка. Программное обеспечение должно точно знать, какие инструменты загружены, чтобы точно рассчитать допуски на изгиб и предотвратить столкновения.
Проведите первичные проверки: сначала обработайте лом. Измерьте готовые детали цифровым штангенциркулем и транспортиром. Сравните физические размеры с моделью САПР, чтобы проверить калибровку машины.
Внедрите стандартные операционные процедуры (СОП): документируйте каждый этап процесса установки и демонтажа. Разместите эти СОП непосредственно на пьедестале машины для быстрого ознакомления.
Промышленное оборудование требует постоянного технического обслуживания, чтобы предотвратить катастрофические поломки. Пренебрежение базовыми проверками приводит к снижению точности и неожиданным простоям. Операторы должны взять на себя ответственность за ежедневное техническое обслуживание.
Осмотр гидравлической жидкости: ежедневно проверяйте уровень жидкости и указатель температуры. Недостаток жидкости вызывает кавитацию в насосе, разрушающую внутренние уплотнения.
Очистите револьверную головку пуансона: удалите медную и алюминиевую стружку из держателей пуансона и матрицы. Накопление мусора препятствует правильной посадке инструментов, что приводит к смещению центров отверстий и поломкам пуансонов.
Смазка линейных направляющих: еженедельно наносите литиевую смазку на все подвижные рельсы и шариковые винты. Недостаток смазки приводит к заеданию автоподатчика, что приводит к получению неточной длины детали.
Опорожните контейнер для мусора: не допускайте переполнения контейнера для мусора. Скопленный лом может заблокировать разгрузочный желоб и повредить режущие ножницы.
Датчики смещаются со временем. Датчики измерения угла, используемые для компенсации упругого возврата, требуют периодической повторной калибровки. Специалисты по техническому обслуживанию должны использовать сертифицированные калибровочные блоки для проверки точности датчика каждые шесть месяцев. Кроме того, гидравлические фильтры необходимо заменять ежегодно, чтобы предотвратить попадание микроскопических металлических загрязнений на корпуса клапанов. Наличие запасных частей и штампов на месте предотвращает длительные задержки доставки в случае выхода компонента из строя.
Инвестиции в систему обработки с ЧПУ — обязательный шаг для производителей электротехники, стремящихся достичь точности в масштабе. Автоматизация снижает нехватку рабочей силы, строго контролирует материальные затраты и позволяет предприятиям извлекать выгоду из растущих секторов, таких как хранение возобновляемой энергии и инфраструктура центров обработки данных. Покупатели должны подобрать архитектуру машины непосредственно в соответствии с основным узким местом производства. Если основными вопросами являются площадь помещения и запасы незавершенного производства, оптимальной является интегрированная система с несколькими станциями. Если целью является объем обработки деталей различных профилей, автономные автоматизированные станции с ЧПУ обеспечивают необходимую мощность параллельной обработки.
Осуществить следующие конкретные шаги для продвижения вперед:
Проанализируйте текущие показатели брака, чтобы определить базовый уровень экономии материалов.
Запросите у поставщика исследование времени с использованием файлов САПР вашего конкретного распределительного устройства, чтобы проверить реальное время цикла.
Оцените планировку своего цеха, чтобы обеспечить достаточное пространство для загрузки 6-метровых необработанных прутков.
Убедитесь, что программное обеспечение вашей проектной группы экспортирует данные непосредственно в интерфейс управления станком.
О: Шиномонтажный станок 3 в 1 представляет собой единую производственную установку, выполняющую операции резки, штамповки и гибки медных или алюминиевых шин. Это экономит площадь, обеспечивает непрерывное производство и сокращает ручную обработку материалов между станциями.
Ответ: Цифровые перфораторы для шин с ЧПУ обычно обеспечивают жесткие допуски в пределах +/- 0,1 мм. Это обеспечивает точное совмещение отверстий, что является обязательным для бесшовных распределительных устройств, трансформаторов и накопителей энергии.
О: Да, современные автоматизированные шиномонтажные станки производят как медь, так и алюминий. Операторы должны использовать специальные инструменты, регулировать зазоры пуансонов и изменять радиусы изгиба в зависимости от различных пределов прочности и упругих свойств каждого металла.
О: Ежедневное обслуживание включает проверку уровня гидравлической жидкости, очистку револьверной головки от металлической стружки и смазку линейных направляющих. Долгосрочное техническое обслуживание включает замену гидравлических фильтров и повторную калибровку датчиков измерения угла.
Ответ: Для достижения максимальной эффективности требуется программное обеспечение CAM, которое преобразует 3D-модели CAD непосредственно в машинный код. Это программное обеспечение автоматически рассчитывает допуски на изгиб, координаты пуансонов и оптимальное размещение материалов, чтобы минимизировать отходы.
Ответ: Современные станки с ЧПУ используют датчики измерения угла, чтобы определить, насколько металл пружинит после изгиба. Машина автоматически применяет вторичный микроизгиб, чтобы обеспечить достижение точного запрограммированного угла без ручного тестирования.

