
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-10 Происхождение:Работает


Сегодня крупномасштабное производство электротехнической инфраструктуры сталкивается с серьезной эксплуатационной проблемой. Вы должны идеально согласовать фактический темп производства с меняющимся уровнем потребительского спроса. Перепроизводство приводит к потере ценной площади и связывает капитал с ненужными запасами. Несоблюдение графика поставок подрывает доверие клиентов и влечет за собой серьезные финансовые санкции. Ручные и фрагментированные процессы сборки шин приводят к серьезным различиям во времени цикла на предприятии. Эти различия почти сразу же вызывают узкие места на рабочих станциях. Они создают непредсказуемую производительность и ставят под угрозу строгие стандарты контроля качества. Чтобы решить эту проблему, инженеры-технологи осуществляют стратегический сдвиг. Они внедряют автоматизированные или полуавтоматические системы для замены устаревших ручных скамеек. Надежная линия по производству токопроводов служит основным механизмом обеспечения стабильного времени такта. Такой подход эффективно балансирует нагрузки на сборку. Это обеспечивает операционную предсказуемость во всех сменах и семействах продуктов.
Обеспечение соблюдения сроков такта: достижение совершенства производства требует перехода от времени цикла, зависящего от оператора, к предсказуемости машинного темпа в процессе сборки.
Выбор архитектуры. Выбор между полностью автоматической линией сборки шин и полуавтоматической конфигурацией зависит от конкретного ассортимента продукции предприятия, требований к объему и пороговых значений капитальных затрат.
Интеграция качества: встраивание автоматического контроля шин непосредственно в рабочий процесс предотвращает возникновение узких мест и доработок на последующих этапах, активно защищая общее время такта линии.
Стратегическое преимущество: управление временем такта напрямую оптимизирует четыре важнейших компонента производства: планирование мощностей, проектирование процессов, планирование производства и операции на заводе.
Снижение рисков. Успешное развертывание требует строгой балансировки линий, точного планирования мощности и упреждающего управления рисками интеграции с существующими операциями на заводе.
Вы должны строго определить время такта, чтобы достичь совершенства в производстве. Он представляет собой доступное время производства, разделенное на потребительский спрос. Этот расчет устанавливает абсолютное максимальное время, разрешенное на единицу. Стандартный расчет пропускной способности остается простым и не подлежит обсуждению. Целевое количество заданий в час равно 3600, разделенным на время такта в секундах. Базовые показатели успеха требуют минимального отклонения времени цикла на всех активных рабочих станциях. Для поддержания рентабельности вам необходима высокая общая эффективность оборудования (OEE). Операции должны идеально согласовываться с планированием мощностей, разработкой процессов, планированием производства и работой цеха. Несовпадение времени такта влечет за собой серьезные и немедленные эксплуатационные расходы. Вы увидите быстрое накопление запасов между отключенными станциями. Затраты на сверхурочную работу резко возрастут, поскольку руководители попытаются наверстать упущенное. Штрафы за ускоренную доставку быстро снизят вашу прибыль.
Рассмотрим предприятие по производству медных токопроводов на 4000 А. Для этих секций требуется несколько тяжелых медных шин на фазу. Если спрос клиента требует выполнения одного раздела каждые 12 минут, ваше время такта составляет ровно 720 секунд. Каждая рабочая станция на этаже должна выполнить поставленные задачи в течение этого 720-секундного окна. Если станция упаковки майлара заработает 800 секунд, вся линия умрет от голода. Последующие испытательные станции простаивают. Первичные штамповочные станции перепроизводят продукцию, создавая огромные запасы необработанной меди. Для соблюдения этого ограничения в 720 секунд требуется механическая стимуляция. Полагаться на то, что люди-операторы будут поддерживать этот точный ритм в течение восьмичасовой смены, всегда бесполезно.
Ручная сборка создает серьезные точки сбоя в производственной среде. Скорость оператора остается крайне непостоянной в течение стандартной смены. Ошибки, вызванные усталостью, нарушают структурную целостность тяжелых медных и алюминиевых компонентов. Задержки в погрузочно-разгрузочных работах постоянно приводят к остановке последующих станций. Одна-единственная несбалансированная рабочая станция мгновенно нарушает весь производственный график. Это сильно искажает планирование мощностей и делает прогнозирование бесполезным. Распознать скрытые проблемы балансировки оказывается невероятно сложно без стандартизированного темпа. Автоматизация обеспечивает этот строгий механизм темпа. Без этого руководители предприятий постоянно гоняются за движущимися целями.
Рабочие с трудом перемещают громоздкие секции шинопровода вручную. Стандартная 10-футовая секция высокоамперной медной шины может весить несколько сотен фунтов. Для ручного подъема требуются мостовые краны, такелаж и несколько операторов. Такая обработка материалов, не приносящая добавленной стоимости, отнимает огромное количество времени. Кроме того, непостоянное приложение крутящего момента к шарнирным болтам приводит к образованию горячих точек на месте эксплуатации. Операторы, использующие ручные динамометрические ключи, часто страдают от повторяющихся травм от перенапряжения. По мере того, как во второй половине дня наступает усталость, точность крутящего момента падает. Эти ручные переменные уничтожают любые попытки поддерживать стабильное время такта.
Задержки при погрузочно-разгрузочных работах: ожидание, пока мостовые краны или вилочные погрузчики переместят тяжелые медные стержни между отключенными ручными станциями.
Усталость оператора: физическое утомление от подъема, позиционирования и затяжки вручную больших сборок токопроводов.
Непоследовательное крепление: колебания приложенного крутящего момента приводят к неудачным проверкам качества и обязательным доработкам.
Ошибки при нанесении изоляции: ручная майларовая упаковка часто приводит к неравномерному перекрытию, что требует трудоемких исправлений.
Тестирование узких мест: ручное подключение и отключение проводов тестирования Hipot добавляет минуты к каждому циклу.
Для правильного функционирования полностью автоматизированной системы необходимы строгие технические параметры. Он использует роботизированные портальные системы погрузочно-разгрузочных работ для перемещения тяжелых медных или алюминиевых прутков. Автоматизированные крепежные модули обеспечивают постоянный крутящий момент на каждом болте. Механизмы непрерывного потока устраняют простои между рабочими станциями. Эта архитектура идеально подходит для крупномасштабных производственных сред с небольшим количеством смешанных продуктов. Спрос в этих конкретных условиях остается весьма стабильным в течение длительного периода времени. Развертывание автоматической линии сборки шин приводит к необходимым изменениям в перераспределении рабочей силы. Вы отвлекаете квалифицированных работников от опасных задач по ручной сборке. Они переходят на функции мониторинга системы и непрерывного улучшения процессов.
Оборудование справляется с физической нагрузкой, связанной с майларовой оберткой и гидравлической клепкой. Автоматизированные обмоточные головки наносят изоляционную ленту с точными параметрами натяжения и перекрытия. Гидравлические клепальные станции одновременно сжимают профили корпуса с силой в тысячи фунтов. Это гарантирует абсолютную предсказуемость вашего ежедневного объема производства. Вы программируете ПЛК на определенное время такта, и линия выдает именно этот результат. Система отслеживает каждый компонент с помощью штрих-кода или RFID. Это обеспечивает полную прослеживаемость от сырья до готовой продукции. Вы полностью исключаете человеческую переменную из уравнения темпа.
Полуавтоматическая установка объединяет станции, управляемые оператором, с механизированными модулями. Рабочие руководят сложным процессом сборки, а машины выполняют автоматизированную подъемку тяжестей. Модули прецизионного крепления надежно фиксируют соединения после позиционирования вручную. Этот гибридный подход обеспечивает огромное стратегическое преимущество производителям с большим ассортиментом продукции и небольшими объемами производства. Эти предприятия требуют ежедневной частой и сложной смены продукции. Полуавтоматическая система сборки шин требует меньших первоначальных инвестиций по сравнению с полностью автоматизированными альтернативами. Сроки развертывания значительно короче и менее разрушительны для текущих операций.
Вы получаете необходимую гибкость, не жертвуя при этом основными ограничениями скорости. Операторы могут быстро адаптироваться к пользовательским профилям шинопроводов. Автоматический подъемник помогает предотвратить эргономические травмы, сохраняя при этом постоянный производственный ритм. Например, оператор может вручную вставить медные стержни в алюминиевый корпус. После размещения они нажимают кнопку. Затем машина автоматически зажимает корпус и закручивает заклепки в точном соответствии со спецификациями. Это позволяет оператору контролировать сложные задачи центровки, одновременно перекладывая на машину необходимость грубой силы. Он обеспечивает практический баланс между человеческой приспособляемостью и механической стабильностью.
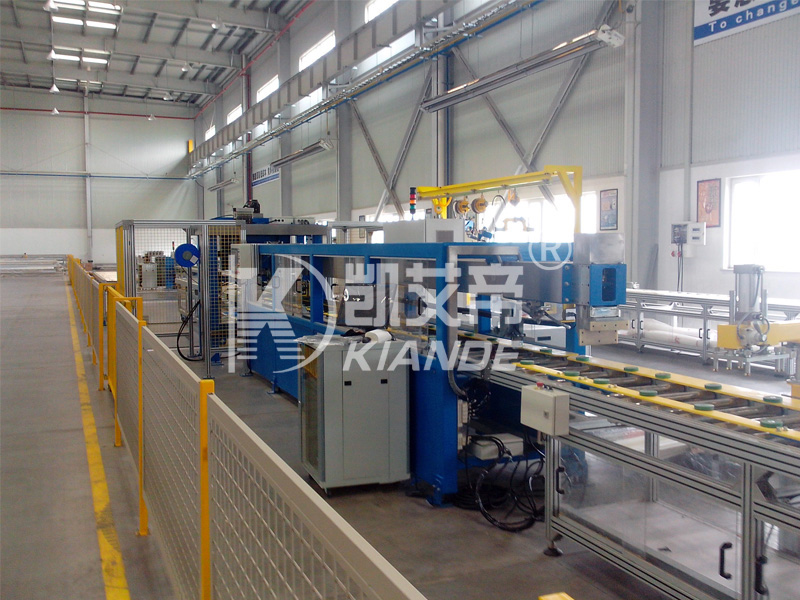
Балансировка линии делит всю работу по сборке на равные и управляемые части. Эти порции должны точно соответствовать целевому времени такта, чтобы избежать узких мест. Для управления этим потоком на автоматизированных линиях используются программируемые логические контроллеры (ПЛК). Конвейерная скорость автоматически устанавливает строгие ограничения по времени на рабочей станции. Интерактивные калькуляторы времени такта и программное обеспечение для моделирования играют жизненно важную роль в проектировании процессов. Они определяют максимальное время, отведенное на единицу, прежде чем вносить физические изменения. Решение проблем балансировки требует особых инженерных стратегий. Перераспределять задачи между станциями можно с помощью диаграмм Ямадзуми. Вы можете реализовать параллельную обработку для сложных и трудоемких шагов.
Внедрение целевой автоматизации на конкретных узких станциях также восстанавливает непрерывный поток. Правильное распределение нагрузки гарантирует, что ни одна станция не будет испытывать нехватку материалов или излишних запасов. Если станция клепки занимает 40 секунд, а станция тестирования — 60 секунд, у вас серьезный дисбаланс. Вам необходимо либо ускорить процесс тестирования, либо параллельно добавить вторую испытательную станцию. Автоматизированные линии легко справляются с этой маршрутизацией. Дивертерные ворота могут отправлять чередующиеся секции токопровода в параллельные испытательные площадки. Это позволяет основному конвейеру двигаться с необходимой скоростью в 40 секунд.
Проводить исследования времени: измерять точное время цикла каждой отдельной задачи в процессе сборки.
Определите узкое место: найдите одну станцию с самым длинным временем цикла. Эта станция определяет максимальную скорость линии.
Примените диаграммы Ямадзуми: визуально суммируйте время выполнения задач, чтобы увидеть, какие станции превышают целевое время такта.
Перераспределите работу: переместите конкретные задачи с перегруженных станций на недостаточно используемые станции.
Автоматизируйте ограничение: разверните целевое оборудование, чтобы ускорить работу узкого места, если перераспределение вручную не удается.
Автоматизированное тестирование в линии является абсолютной необходимостью для современного электротехнического производства. Вы должны выполнять испытания на диэлектрическую стойкость безопасно и точно. Для измерения сопротивления соединений требуются прецизионные микроомметры. Визуальные проверки размеров подтверждают структурную точность с помощью систем лазерного профилирования. Интеграция автоматического контроля шин позволяет немедленно изолировать дефекты. Это не позволяет неисправным устройствам отнимать ценное производственное время. Это не дает скрытым дефектам полностью разрушить ваше такт-настроение.
Современные системы контроля включают в себя обширные возможности регистрации данных. Эти данные обеспечивают соответствие требованиям и полную отслеживаемость каждого серийного номера. Он стимулирует инициативы по непрерывному совершенствованию процессов на всем заводе. Заблаговременное обнаружение межфазного короткого замыкания экономит часы на доработку и позволяет избежать потенциальных сбоев на месте. Автоматические тестеры высокого напряжения подают высокое напряжение на шины и мгновенно измеряют ток утечки. В случае выхода узла из строя конвейер автоматически направляет его на доработку. Основная линия продолжает двигаться без перерыва. Эта автоматизированная сортировка защищает пропускную способность всего предприятия.
Производственные линии должны легко адаптироваться к новым и сложным профилям токопроводов. Возрастающие требования к емкости требуют быстрой и плавной реконфигурации. Модульная конструкция оборудования гарантирует будущее ваших значительных инвестиций в сборочную линию. Он позволяет менять местами отдельные функциональные станции без перестройки всей линии. Такая адаптивность гарантирует, что ваш технологический процесс сможет эффективно отвечать изменяющимся требованиям рынка. По мере увеличения объема вы можете добавлять автоматизированные клепальные станции. Вы можете интегрировать усовершенствованные модули майларовой упаковки при изменении характеристик изоляции.
Масштабируемость предотвращает устаревание вашей производственной линии в течение нескольких лет. Это позволяет вашим производственным возможностям расти вместе с расширяющейся клиентской базой. Когда вы выигрываете контракт на новый, более крупный профиль токопровода, ваша линия должна выдерживать увеличенные размеры. Регулируемая ширина конвейера и программируемые пределы портала делают это возможным. Вы просто загружаете новый рецепт в HMI. Серводвигатели автоматически регулируют физические направляющие в соответствии с более широким корпусом. Это исключает дни ручной механической регулировки.
Оценка новой линии требует анализа первоначальных финансовых затрат в сравнении с долгосрочной экономией. Полная автоматизация требует высоких первоначальных капиталовложений для приобретения и установки. Тем не менее, это обеспечивает существенную долгосрочную экономию операционных расходов из года в год. Вы достигаете значительного снижения процента брака за счет точного управления машиной. Медь – невероятно дорогое сырье. Отказ от 10-футовой секции из-за ошибки ручной сборки представляет собой огромные финансовые потери. Автоматизация полностью предотвращает эти дорогостоящие ошибки. Прямые затраты на рабочую силу значительно снижаются по мере снижения потребности в численности персонала. Пропускная способность достигает своего максимального потенциала, максимизируя получение дохода.
Ожидаемые сроки окупаемости инвестиций во многом зависят от изменений в производстве, соответствующих отраслевым стандартам. Работа в две или три смены значительно ускоряет срок окупаемости. Разница в энергопотреблении между пневматическими и сервоэлектрическими системами также влияет на ваши ежедневные эксплуатационные расходы. Сервоэлектрические системы стоят дороже, но потребляют гораздо меньше электроэнергии, чем массивные сети сжатого воздуха. Вы должны тщательно взвесить эти факторы, прежде чем приступать к разработке архитектуры. Подробная финансовая модель должна учитывать сокращение переделок, снижение количества брака и увеличение производственной мощности.
Операционная метрика | Ручная сборка | Полуавтоматическая линия | Полностью автоматическая линия |
|---|---|---|---|
Первоначальные капвложения | Очень низкий | Умеренный | Высокий |
Прогнозируемость пропускной способности | Бедный | Хороший | Отличный |
Гибкость переключения | Высокий (ручная настройка) | Высокий (Помощь в настройке) | Низкий (программная настройка) |
Прямая потребность в рабочей силе | Высокий (Физический труд) | Умеренный (Помощь) | Минимальный (Мониторинг) |
Скорость лома и переработки | Высокий | Низкий | Около нуля |
Идеальная производственная среда | Прототипирование/Кастомное | Высокое смешивание, малый объем | Большой объем, малое количество миксов |
Производители сталкиваются с концептуальным компромиссом между максимальной производительностью и гибкостью переналадки. Принципы одноминутной замены штампа (SMED) применимы непосредственно к автоматизированной регулировке оснастки сборных шин. Быстрые переналадки позволяют линии двигаться и поддерживать целевые показатели OEE. Жесткое планирование производства негативно влияет на предприятия, обслуживающие индивидуальные заказы клиентов. Вам придется часто пересчитывать время такта для разных семейств продуктов. Гибкость позволяет вам справляться с этими изменениями, не останавливая производство на длительный период.
Экстернализация задач настройки значительно сокращает время внутренних простоев. Быстросъемные крепления и программируемые серворегулировки ускоряют переход между различными значениями силы тока в шинопроводах. Баланс между скоростью и гибкостью остается конечной целью планировщиков производства. Если перейти от производства алюминиевых токопроводов на 800 А к медным токопроводам на 4000 А, физические размеры радикально изменятся. Автоматизированные линии используют переналадку на основе рецептов. Оператор выбирает на экране новый код продукта. Машина автоматически регулирует клепальные головки, ширину конвейера и параметры тестирования за считанные секунды. Ручные линии требуют, чтобы операторы с гаечными ключами физически перемещали направляющие, что занимает несколько часов.
Новые сборочные линии требуют определенной и часто большой физической площади. Они требуют строгих требований к коммунальным предприятиям, включая высоковольтную мощность, пневматику и инфраструктуру данных. Поэтапная установка сводит к минимуму время простоя при переходе от устаревших систем. Вы должны согласовать производительность новой линии с производственными процессами на предшествующем этапе. Машины для штамповки меди и алюминия должны подавать линию с правильной скоростью. Последующая упаковка должна беспрепятственно поглощать готовый продукт, чтобы предотвратить затор на доке. Это обеспечивает целостную синхронизацию производственного процесса.
Интеграция систем управления производством (MES) с новыми ПЛК обеспечивает прозрачность в режиме реального времени. Правильный анализ нагрузки на пол предотвращает структурные проблемы при установке тяжелых портальных систем. Полностью автоматизированная линия с тяжелыми клепальными станциями требует толстой железобетонной плиты. Вы не можете просто прикрепить эти машины к стандартному полу склада. Вибрации и вес разрушат бетон. Вы также должны проверить свою производительность по сжатому воздуху. Пневматические цилиндры на большой сборочной линии потребляют огромное количество CFM. Компрессоры недостаточной мощности могут привести к остановке линии в середине цикла.
Переход рабочей силы немедленно создает значительный риск дефицита навыков. Операторы переходят от ручной сборки к устранению неисправностей сложного автоматизированного оборудования. Вы должны с первого дня внедрить надежный график профилактического обслуживания. Это позволяет избежать катастрофических остановок линии, которые полностью разрушают целевые показатели времени такта. Мы настоятельно рекомендуем заключить строгие соглашения об уровне обслуживания (SLA) с поставщиками. Поддерживайте стратегический запас запасных частей, чтобы минимизировать время восстановления в случае непредвиденных поломок.
Обучите свой обслуживающий персонал диагностике ПЛК и калибровке серводвигателей. Перекрёстное обучение операторов гарантирует поддержание производственного потока даже в условиях нехватки персонала. Надлежащее обучение превращает операторов в владельцев процессов. Они перестают выполнять функции ручного труда и начинают действовать как системные специалисты. Они учатся считывать коды неисправностей ЧМИ и безопасно устранять мелкие заедания. Эта возможность немедленного реагирования обеспечивает работу линии. Полагаясь исключительно на одного инженера по техническому обслуживанию в случае каждой незначительной неисправности датчика, вы разрушите свое OEE.
Достижение стабильного времени такта при производстве токопроводов требует стратегического изменения. Вы должны перейти от ручного изменения к инженерной, машинной сборке. Лица, принимающие решения, должны выбирать уровень автоматизации на основе тщательного оперативного аудита. Тщательно оцените конкретный объем спроса, волатильность ассортимента продукции и ограничения возможностей. Автоматизация исключает необходимость догадок при планировании мощностей и обеспечивает согласованность графиков поставок.
Инициировать формальный аудит планирования мощности, чтобы установить базовые показатели времени цикла на всех текущих станциях с ручным управлением.
Используйте интерактивное моделирование балансировки линий, чтобы выявить скрытые узкие места рабочих станций перед покупкой оборудования.
Запросите демонстрацию концепции у интеграторов оборудования с использованием ваших конкретных, самых тяжелых профилей шинопроводов.
Составьте план требований к инженерным сетям, грузоподъемности пола и физического пространства для потенциальной модернизации автоматизированной станции.
Разработайте комплексную матрицу перекрестного обучения для перевода операторов ручного управления в технических специалистов по автоматизированным системам.
О: Время такта не является фиксированным отраслевым стандартом. Это расчетный показатель, основанный на конкретном потребительском спросе и доступном рабочем времени. На предприятиях часто устанавливается минимальное время цикла в минутах на секцию. Этот расчет строго определяет вашу целевую работу в час.
Ответ: Автоматизация стандартизирует точное время, необходимое для выполнения каждой задачи, например, затяжки болтов или нанесения изоляции. Это полностью исключает колебания скорости человека. Это позволяет инженерам-технологам идеально распределять рабочую нагрузку между всеми рабочими станциями, обеспечивая сбалансированный и предсказуемый поток.
Ответ: Полуавтоматические системы предпочтительнее, если на предприятии имеется большое количество нестандартных конфигураций шинопроводов. Эти среды требуют частых и сложных переналадок. Полная автоматизация этих быстрых переналадок часто является дорогостоящей и технически сложной задачей.
Ответ: Автоматический поточный контроль предотвращает дальнейшее продвижение дефектных изделий в процессе. Это устраняет непредсказуемые затраты времени, связанные с последующей доработкой и устранением неполадок вручную. Обнаружение ошибок мгновенно снижает темп всей сборочной линии.
Ответ: Вы сопоставляете первоначальные затраты на оборудование и установку с долгосрочной эксплуатационной экономией. Основные переменные включают экономию рабочей силы, сокращение брака и переделок, а также увеличение производственных мощностей. Вы также учитываете финансовую выгоду от постоянного соблюдения графиков поставок за счет строгого соблюдения времени такта.
Ответ: Автоматизированные линии обычно требуют мощных трехфазных источников питания 480 В, чистых и сухих линий сжатого воздуха с высокими номинальными характеристиками в кубических футах в минуту, а также железобетонных полов для поддержки тяжелых портальных систем и гидравлических клепальных станций.

