
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-11 Происхождение:Работает


Целостность изоляции составляет абсолютную основу эксплуатационной безопасности в системах распределения электроэнергии высокого напряжения. Когда медные или алюминиевые проводники пропускают большие токи через коммерческие и промышленные объекты, диэлектрический барьер должен оставаться безупречным. Непоследовательная изоляционная упаковка напрямую угрожает этому барьеру. Неправильное натяжение пленки создает микроскопические воздушные зазоры, дефекты перекрытия и серьезный риск частичного разряда. Эти дефекты снижают срок службы шинопровода и часто приводят к тому, что собранные устройства не соответствуют строгим стандартам IEC и NEMA во время плановых заводских приемочных испытаний.
Точный контроль натяжения является основным отличием традиционных процессов ручной упаковки от современных автоматизированных систем. Отказ от ручных инструментов, работающих на трение, представляет собой необходимую стратегию снижения рисков для любого конкурентоспособного производственного предприятия. Автоматический контроль натяжения оптимизирует выход материала, устраняет отклонения, вызванные действиями оператора, и масштабирует производительность. Учет этой конкретной механической переменной гарантирует, что каждый линейный метр токопровода будет обеспечивать надежные и долговременные диэлектрические характеристики при тяжелых электрических нагрузках.
Диэлектрическая надежность: постоянное натяжение пленки исключает появление микропустот и складок, что напрямую снижает риск частичного разряда и нарушения диэлектрики в готовом токопроводе.
Точность с обратной связью: современные автоматизированные системы используют датчики нагрузки и контуры обратной связи, управляемые ПЛК, для регулировки натяжения за миллисекунды, превосходя по эффективности механические фрикционные тормоза.
Оптимизация материала: автоматический контроль натяжения уменьшает разрывы и растяжения пленки, сокращая отходы сырья (майлар, номекс, ПВХ) до 15 % по сравнению с ручными методами.
Масштабируемость и окупаемость инвестиций: переход от ручных инструментов к интегрированной автоматической машине для упаковки шин стандартизирует производительность, устраняет зависимость от оператора и обеспечивает измеримую отдачу от инвестиций за счет сокращения брака и затрат на рабочую силу.
При намотке цилиндрического кабеля расстояние от центра вращения до поверхности остается постоянным. Пленка сходит с катушки с постоянной и предсказуемой скоростью. Шинопроводы представляют совершенно другую механическую реальность. Они имеют плоские стороны и острые углы под углом 90 градусов. Поскольку наматывающая головка вращается вокруг прямоугольного медного или алюминиевого стержня, геометрия создает сильный кулачковый эффект. Расстояние от центра вращения резко меняется каждые несколько миллисекунд.
Когда пленка соприкасается с плоской стороной шины, скорость вытягивания замедляется. Когда голова поворачивается мимо острого угла, тот резко дергает пленку. Это внезапное ускорение создает огромный всплеск напряжения. Если машина не может выполнить мгновенную компенсацию, пленка растягивается или рвется прямо на углу. И наоборот, когда голова движется назад по плоской стороне, напряжение падает. Без активной компенсации пленка провисает, создавая воздушные карманы между изоляцией и металлом.
Эти воздушные карманы представляют собой наиболее распространенную причину частичного разряда в высоковольтных системах. Воздух имеет более низкую диэлектрическую проницаемость, чем твердая изоляция. Под воздействием высокого электрического напряжения воздух внутри этих микроскопических пустот ионизируется. Эта ионизация медленно разъедает окружающую изоляцию, что в конечном итоге приводит к катастрофическому короткому замыканию. Поддержание идеально ровной и плотной обертки как на лысках, так и на углах требует динамического механического вмешательства.
Инженеры разделяют управление натяжением на архитектуры с разомкнутым и замкнутым контуром. В системах с разомкнутым контуром используются механические фрикционные тормоза или магнитно-порошковые муфты. Вы устанавливаете уровень статического сопротивления, и машина применяет именно эту тормозную силу независимо от того, что происходит на обмоточной головке. Эти системы не учитывают кулачковый эффект прямоугольных шин. Они также игнорируют изменение диаметра катушки с пленкой по мере истощения материала.
Современные предприятия полагаются на системы с обратной связью, чтобы гарантировать диэлектрическую целостность. Архитектура с замкнутым контуром непрерывно измеряет фактическое физическое напряжение на пленке и регулирует тормозную силу в режиме реального времени. Для этого требуется, чтобы три основных компонента работали идеально синхронно: датчики, контроллеры и исполнительные механизмы.
Тензодатчики служат основным чувствительным механизмом. В этих устройствах используются высокочувствительные тензодатчики, расположенные по мостовой схеме Уитстона. Когда пленка проходит по ролику, прикрепленному к тензодатчику, механическая сила, направленная вниз, слегка деформирует тензодатчик. Эта деформация изменяет электрическое сопротивление, отправляя контроллеру точный аналоговый сигнал. Некоторые машины также оснащены танцорными роликами. Эти подпружиненные или пневматически управляемые рычаги поглощают внезапные механические удары, обеспечивая физический буфер против резких натяжений и одновременно измеряя положение полотна.
Программируемый логический контроллер (ПЛК) действует как центральный процессор. Он получает аналоговые сигналы от датчиков нагрузки тысячи раз в секунду. ПЛК обрабатывает эти входные данные с помощью алгоритма пропорционально-интегральной производной (ПИД). Контур ПИД вычисляет точную разницу между фактическим измеренным натяжением и заданным заданным значением натяжения.
На основе этого расчета ПЛК отправляет команду серводвигателю, управляющему катушкой пленки. Если натяжение резко возрастает в углу, серводвигатель мгновенно снижает тормозной момент, позволяя пленке разматываться быстрее. Когда натяжение падает вдоль плоской стороны, сервопривод увеличивает крутящий момент, чтобы плотно натянуть пленку. Весь этот цикл происходит за миллисекунды, обеспечивая равномерное давление по всей геометрии шины.
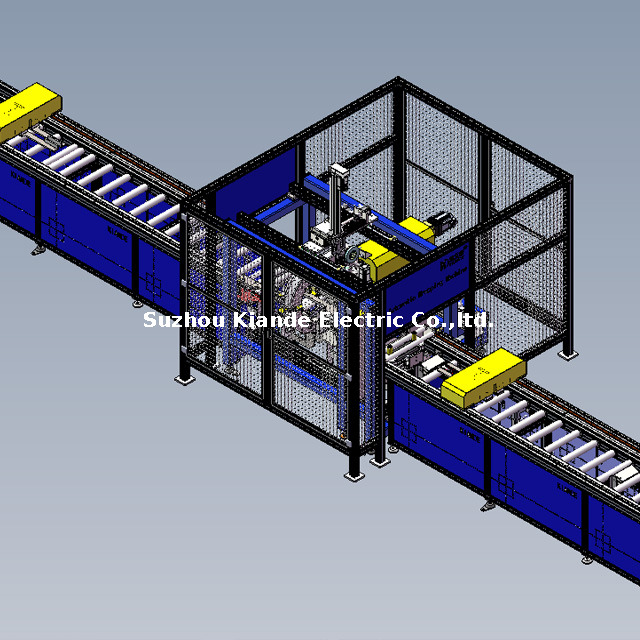
Использование ручной машины для упаковки шин приводит к неприемлемому уровню отклонений в производственном цикле. Ручные машины полностью зависят от физических ощущений и визуальной оценки оператора. Оператор поворачивает механическую ручку, чтобы увеличить или уменьшить трение на катушке с пленкой. Они не могут отрегулировать этот диск достаточно быстро, чтобы компенсировать углы во время высокоскоростного цикла обмотки.
Этот статический подход гарантирует непостоянный процент перекрытия. Стандартный токопровод требует точного перекрытия 50 % для обеспечения равномерной диэлектрической прочности. Когда напряжение колеблется, пленка перемещается по проводнику вбок. Перекрытие может упасть до 30% в некоторых областях и резко возрасти до 70% в других. Это несоответствие создает локальные слабые места в изоляционном барьере.
Усталость оператора усугубляет эти механические ограничения. Упаковка тяжелых медных прутков требует значительных физических усилий и напряженной концентрации. По ходу смены операторы, естественно, замедляют работу и пропускают незначительные дефекты. Уровень брака растет, поскольку готовые изделия не проходят стандартные испытания под высоким напряжением.
Переход на автоматизированную платформу для упаковки шин исключает человеческий фактор. Автоматизированные платформы выполняют заранее запрограммированные рецепты натяжения с абсолютной повторяемостью. Они поддерживают тот же процент перекрытия и профиль напряжения в начале утренней смены в понедельник, как и в конце дневной смены в пятницу.
Кроме того, автоматизированные системы обеспечивают комплексную регистрацию данных. ПЛК записывает точные параметры натяжения, скорости вращения и показатели перекрытия для каждого отдельного проводника. Эта возможность отслеживания оказывается неоценимой во время аудита обеспечения качества или при расследовании сбоев на местах.
Особенность | Ручная упаковочная машина | Автоматизированная упаковочная платформа |
|---|---|---|
Регулировка натяжения | Статические шкалы трения, зависящие от оценки оператора. | Динамическое ПИД-регулирование с обратной связью с помощью серводвигателей. |
Угловая обработка | Высокий риск разрыва пленки или чрезмерного удлинения. | Мгновенная компенсация крутящего момента предотвращает угловое напряжение. |
Прослеживаемость | Никто. Полагается на диэлектрические испытания после производства. | Комплексная регистрация данных для каждого намотанного проводника. |
Скорость лома | Высокая, особенно при использовании тонких или нежных изоляционных пленок. | Минимальный благодаря последовательному механическому нанесению. |
Зависимость от оператора | Требуется высококвалифицированный, опытный персонал. | Требуется выбор и мониторинг базового рецепта HMI. |
Различные изоляционные материалы обладают совершенно разными механическими свойствами. Вы не можете использовать Майлар, Номекс и Каптон, используя одни и те же настройки натяжения. Оборудование должно адаптироваться к конкретной прочности на разрыв, эластичности и поверхностному трению выбранной пленки.
Полиэфирные пленки, такие как майлар, обладают отличными диэлектрическими свойствами, но легко деформируются при чрезмерном механическом воздействии. Если натяжение становится слишком сильным, майлар растягивается и истончается. Такое утончение напрямую снижает номинальное напряжение готового токопровода. Для обмотки из майлара требуются высокочувствительные тензодатчики и очень чувствительный контур ПИД для предотвращения удлинения в углах.
Номекс, арамидная бумага, ведет себя иначе. Ему не хватает эластичности майлара. Если напряжение резко возрастает, Номекс не растягивается; оно просто ломается. Однако если натяжение слишком слабое, жесткая бумага сильно сминается вдоль плоских сторон шины. Морщины задерживают большие объемы воздуха, гарантируя отказ от частичной разрядки. Nomex требует прочного, стабильного профиля натяжения с нулевой устойчивостью к внезапным механическим ударам.
Полиимидные пленки, такие как каптон, выдерживают экстремальные температуры, но стоят дороже. Потеря каптона из-за плохого контроля натяжения быстро снижает рентабельность проекта. Каптон требует точного контроля натяжения конуса. По мере того, как дорогой рулон израсходуется, машина должна динамически регулировать тормозной момент с учетом уменьшения диаметра, гарантируя, что вы сможете использовать рулон до голой сердцевины, не разрывая пленку.
Настройка нового профиля материала требует системного подхода:
Измерьте точную ширину и толщину нового рулона пленки с помощью цифрового штангенциркуля.
Введите максимальную прочность материала на разрыв на экране рецепта HMI.
Запустите короткий испытательный участок голой меди на скорости 25 % от стандартной производственной скорости.
Осмотрите углы на предмет микронадрывов и плоские поверхности на наличие воздушных зазоров.
Отрегулируйте настройки усиления ПИД-регулятора, чтобы увеличить или уменьшить чувствительность сервопривода.
Постепенно увеличивайте скорость обмотки, отслеживая обратную связь тензодатчика на HMI.
Сохраните оптимизированные параметры как заблокированный рецепт для будущих партий.
Для улучшения ваших изоляционных возможностей необходимо изучить весь производственный процесс. Автоматическая машина для упаковки шин не работает изолированно. Он должен идеально синхронизироваться с вышестоящими и нижестоящими процессами, чтобы максимизировать пропускную способность.
На входе голая медь или алюминий должны поступать на наматывающую головку совершенно прямо и без заусенцев. Острые заусенцы, оставшиеся от станций резки или штамповки, прорежут изоляционную пленку независимо от того, насколько хорошо вы контролируете натяжение. Станции снятия заусенцев и выпрямления необходимо интегрировать непосредственно перед модулем обмотки.
Конвейерные системы должны обеспечивать бесперебойную связь. Линейная скорость подачи конвейера определяет процент перекрытия пленки. Если конвейер ускоряется, а оберточная головка поддерживает постоянную скорость вращения, перекрытие уменьшается. ПЛК должен синхронизировать серводвигатели конвейера с серводвигателями обмоточной головки. Эта электронная передача обеспечивает фиксацию перекрытия ровно на уровне 50 %, даже когда машина разгоняется до полной скорости или замедляется до полной остановки.
Интеграция этого оборудования в полную линию по производству токопроводов требует тщательного пространственного планирования. Вам необходимо достаточно места на полу, чтобы операторы могли безопасно загружать тяжелые катушки с пленкой. Отводящие конвейеры должны плавно переходить в отсеки для высоковольтных испытаний. Любое механическое заедание или царапины во время этого перехода повредят только что нанесенную изоляцию, что сделает бесполезным точный контроль натяжения.
Даже при использовании современных систем с замкнутым контуром операторы иногда сталкиваются с дефектами упаковки. Быстрая диагностика этих проблем предотвращает массовый выпуск металлолома. Вы должны обучить свою команду технического обслуживания выявлять физические симптомы сбоев натяжения и применять правильные механические или программные исправления.
Телескопические рулоны пленки указывают на серьезные проблемы с выравниванием. Когда рулон пленки выглядит как выдвинутый телескоп, натяжение натягивается неравномерно по ширине полотна. Обычно это означает, что вал катушки с пленкой больше не расположен идеально параллельно упаковочной головке. Вы должны выровнять вал катушки с помощью прецизионного слесарного уровня и проверить направляющие ролики на предмет неравномерного износа подшипников.
Складки на плоских сторонах шины указывают непосредственно на недостаточное натяжение или вялую реакцию ПИД-регулятора. Серводвигатель недостаточно быстро увеличивает крутящий момент после прохождения поворота. Чтобы исправить это, увеличьте пропорциональное усиление в настройках ПИД-регулятора через HMI. Это заставляет сервопривод более агрессивно реагировать на падение напряжения.
Микроразрывы по углам означают, что натяжение слишком велико или механический тормоз заедает. Если вы используете пневматический рычаг, проверьте регулятор давления воздуха. Неисправный регулятор будет оказывать слишком большое сопротивление. Если вы используете систему с полностью сервоприводом, уменьшите общее заданное значение натяжения или проверьте тензодатчик на предмет отклонения калибровки.
Непостоянный процент перекрытия обычно возникает из-за проскальзывания конвейера, а не из-за самой упаковочной головки. Если тяжелый медный пруток скользит по приводным роликам, скорость линейной подачи колеблется. Осмотрите полиуретановое покрытие на ведущих колесах конвейера. Если покрытие выглядит затертым или изношенным, замените колеса, чтобы восстановить надлежащее сцепление с дорогой.
Системы с обратной связью полностью полагаются на точные данные датчиков. Если датчики выходят за пределы калибровки, ПЛК выполнит неправильную регулировку крутящего момента, что приведет к ухудшению качества изоляции. Вы должны внедрить строгие, документированные протоколы технического обслуживания, чтобы поддерживать работу оборудования в пределах заводских допусков.
Тензодатчики требуют проверки калибровки каждые 90 дней. Постоянная вибрация и колебания температуры приводят к дрейфу тензорезисторов. Технические специалисты должны повесить сертифицированные калибровочные грузы на ролики тензодатчиков и убедиться, что ЧМИ отображает точное соответствующее натяжение. Если показания отклоняются более чем на 2%, необходимо выполнить повторную калибровку датчика с помощью программного обеспечения ПЛК.
Пыль и медная стружка представляют постоянную угрозу для механических компонентов. Медная пыль обладает высокой проводимостью и абразивностью. Если он попадет в энкодеры серводвигателя или контактные кольца на обмоточной головке, это приведет к неустойчивому поведению и внезапным скачкам натяжения. В конце каждой смены операторы должны продувать упаковочный модуль сухим сжатым воздухом.
Проверяйте направляющие ролики пленки еженедельно. Эти ролики должны вращаться свободно с нулевым сопротивлением. Если подшипник заклинивает, ролик становится статической точкой трения, искусственно увеличивая натяжение полотна и сбрасывая показания тензодатчика. Замените все подшипники, которые кажутся грубыми или издают шум во время работы.
Выбор подходящего изоляционного оборудования для шинопроводов требует оценки конкретных механических компромиссов с учетом ваших производственных целей. Точность скорости и натяжения представляет собой наиболее важный баланс. Увеличение числа оборотов в минуту приводит к увеличению ежедневной пропускной способности. Однако машина должна поддерживать жесткие допуски на натяжение, не допуская разрыва пленки на высоких скоростях. Высокоскоростная упаковка требует сверхбыстрого сканирования ПЛК и высокочувствительных серводвигателей. Предприятия должны определить оптимальную скорость обмотки, обеспечивающую максимальную производительность без ущерба для диэлектрической целостности.
Оцените первоначальные капитальные затраты в сравнении с долгосрочной операционной экономией. Автоматизированные системы обеспечивают огромную экономию за счет сокращения отходов сырья. Они снижают прямые затраты на рабочую силу, позволяя одному оператору управлять несколькими машинами. Более того, они значительно сокращают частоту неудачных испытаний диэлектриков, устраняя дорогостоящий процесс зачистки и повторной упаковки бракованных шин.
Учитывайте физическую площадь и расположение оборудования. Интеграция нового упаковочного модуля в существующую непрерывную производственную линию требует тщательного пространственного планирования. Оборудование должно быть идеально совмещено с подающими и выходными конвейерами, чтобы предотвратить механическое заедание или царапание голой меди. Убедитесь, что планировка предприятия обеспечивает достаточное пространство для операторов для безопасной загрузки катушек с тяжелой пленкой и выполнения текущего обслуживания оберточных головок.
Чтобы эффективно модернизировать возможности упаковки вашего предприятия, выполните следующие действия:
Проверьте текущий уровень брака и проанализируйте недавние журналы повреждений диэлектриков, чтобы выявить дефекты, связанные с напряжением.
Составьте план физической зоны вашей существующей производственной линии, чтобы определить возможность интеграции автоматизированных модулей.
Задокументируйте конкретные свойства растяжения и изменения толщины имеющихся у вас изоляционных материалов.
Закажите техническую демонстрацию систем контроля натяжения с обратной связью с использованием ваших конкретных профилей шин.
Установите 90-дневный график калибровки для всех датчиков веса и опорных роликов, чтобы предотвратить дрейф датчиков.
Ответ: В машине используется динамическая регулировка натяжения с сервоприводом. Когда обматывающая головка вращается, тензодатчики фиксируют внезапное увеличение натяжения, вызванное острыми углами. ПЛК мгновенно дает команду серводвигателю снизить тормозной момент, предотвращая разрыв углов и сохраняя при этом равномерное давление на плоских сторонах.
Ответ: В системах с разомкнутым контуром используются механическое трение или магнитно-порошковые тормоза для обеспечения постоянного сопротивления без контроля фактического натяжения пленки. В системах с замкнутым контуром используются тензодатчики и танцоры для измерения натяжения в режиме реального времени, передавая данные в ПЛК, который активно регулирует крутящий момент сервопривода для поддержания точных заданных значений.
О: Нет. Ручные машины полагаются на шкалы статического трения и оценку оператора. Они не могут динамически регулировать натяжение углов шин или уменьшения диаметра рулонов. Отсутствие последовательности и прослеживаемости приводит к неравномерному перекрытию, образованию воздушных зазоров и более высокому уровню диэлектрических повреждений.
Ответ: Высокоэластичные или легко деформируемые пленки требуют высочайшей точности. Тонкие майларовые (ПЭТ), тефлоновые и некоторые полиимидные пленки растягиваются, истончаются или ломаются при резком натяжении. Номекс требует точного натяжения, чтобы предотвратить образование складок и не повредить структуру арамидной бумаги.
Ответ: Правильное натяжение обеспечивает идеальное прилегание пленки к проводнику с точным перекрытием. Это устраняет микропустоты и воздушные зазоры между слоями. Воздушные зазоры ионизируются под высоким напряжением, вызывая частичный разряд, который быстро ухудшает изоляцию и снижает общую диэлектрическую прочность.
Ответ: Интеграция требует согласования производительности упаковочной машины со станциями резки выше и ниже по потоку. Инженеры используют квитирование ПЛК для синхронизации движений конвейера, гарантируя, что шина входит и выходит из упаковочной головки плавно, без механических заеданий и царапин.

