
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-10 Происхождение:Работает


При распределении мощности при высоких нагрузках целостность болтового соединения полностью зависит от точности размеров соединительных отверстий. Несовпадение отверстий в медных или алюминиевых соединительных стержнях вынуждает операторов вручную заново просверливать или подгонять соединения в цеху. Эти принудительные регулировки уменьшают площадь контакта, увеличивают электрическое сопротивление и создают серьезный риск термического отказа под нагрузкой. Для снижения этих рисков необходимо отказаться от методов ручного макетирования. Оценка того, как современный шиномонтажный станок автоматизирует и проверяет расположение отверстий, является первым шагом на пути к расширению ваших производственных возможностей. Нам необходимо рассмотреть механику позиционирования ЧПУ, зажима материала и интеграции программного обеспечения, чтобы обеспечить строгое соответствие NEMA или IEC.
Точность определяет производительность: автоматическое позиционирование исключает ошибки, связанные с компоновкой, вызванные человеческим фактором, обеспечивая максимальный контакт перекрывающихся стержней с поверхностью для оптимальной проводимости и электрического соединения.
ЧПУ является стандартом: современное оборудование для изготовления шин опирается на многоосные серводвигатели, линейные направляющие и интеграцию CAD/CAM для достижения точности размещения отверстий менее миллиметра.
Важность погрузочно-разгрузочных работ: Точное позиционирование – это не только удар; для этого требуются надежные механизмы зажима и подачи, чтобы предотвратить смещение материала во время резки и штамповки соединительных проводников.
Оценка требует целостного анализа. Покупатели должны оценивать машину на основе удобства использования программного обеспечения, скорости смены инструментов, возможностей автоматического контроля и надежности датчиков, а не только заявленной силы штамповки.
Изготовление надежных электрических соединений требует абсолютного контроля размеров. Методы ручного макетирования вносят неприемлемые отклонения в производственную линию. Простая ошибка разметочной линии приводит к смещению точки соединения. В высокоамперных распределительных устройствах такие отклонения допустить нельзя. Установление технической основы для приемлемой обработки соединительных стержней требует определения строгих критериев успеха. Каждое пробитое отверстие должно идеально совпадать с сопрягаемым компонентом. Производственный процесс должен постоянно обеспечивать такую точность, независимо от усталости оператора или изменений в партиях материалов. Когда мы собираем главный распределительный щит на 4000 А, отклонение в 2 мм на соединительной пластине с четырьмя отверстиями останавливает всю работу.
Выравнивание отверстий напрямую определяет распределение крутящего момента болтов в области перекрытия. Когда отверстия идеально совпадают, болты входят без сопротивления. Операторы равномерно применяют указанный крутящий момент. Этот равномерный крутящий момент создает равномерное давление зажима. Равномерное давление увеличивает площадь контакта между двумя шинами. Максимальная площадь контакта минимизирует электрическое сопротивление в соединении.
Точные размеры и расстояние между отверстиями позволяют разместить необходимое оборудование. Плоским шайбам необходим достаточный зазор, чтобы они плотно прилегали к медной поверхности. Тарельчатым пружинным шайбам требуется идеально ровное основание для длительного сохранения усилия зажима. Если отверстие смещено от центра, болт входит в него под небольшим углом. Шайбы не могут сидеть должным образом. Эта неравномерная посадка со временем ухудшает натяжение пружины. Поскольку соединение подвергается термоциклированию, неплотное соединение быстро разрушается.
Нецентральные отверстия создают серьезные тепловые последствия. Несоосный болт уменьшает эффективную площадь поперечного сечения соединения. Электрический ток скапливается в остальных точках контакта. Текущая скученность создает локализованные горячие точки. Повышенные температуры ускоряют окисление медных или алюминиевых поверхностей. Окисление действует как изолятор, повышая сопротивление. Этот тепловой цикл в конечном итоге приводит к катастрофическому разрушению сустава под большой нагрузкой. Я видел, как распределительное устройство плавилось просто потому, что производитель поторопился с ручной перфорацией и протолкнул болт класса 5 через смещенное отверстие.
Достижение успеха при пробивке отверстий в стыках требует соблюдения строгих базовых допусков. Стандартные распределительные устройства и щиты обычно требуют допусков на положение отверстий от +/- 0,1 до 0,2 мм. Допуски диаметра отверстия должны оставаться одинаковыми, чтобы предотвратить расшатывание болта. Эти допуски гарантируют беспрепятственную сборку многоболтовых соединений в заводских условиях.
Повторяемость при крупносерийном производстве абсолютно необходима. Вы должны гарантировать, что первая часть идеально соответствует тысячной. Плохая повторяемость приводит к отсутствию болтов во время окончательной сборки. Сборщики могут прибегнуть к принудительной посадке, повредив резьбу болтов или деформировав шину. Последовательное позиционирование устраняет эти узкие места при сборке и обеспечивает надежную работу в полевых условиях.
Современные производственные системы используют сочетание механических и цифровых технологий для обеспечения точности позиционирования. Механические системы обеспечивают физическое перемещение и стабилизацию тяжелого сырья. Цифровые системы предоставляют информацию, отслеживая координаты и проверяя окончательное размещение. Понимание этих категорий поможет вам оценить истинные возможности любого процессингового центра.
Питатели с сервоприводом по осям X и Y представляют собой сердце автоматизированного позиционирования. Эти серводвигатели с высоким крутящим моментом перемещают тяжелую медную или алюминиевую заготовку по точным координатам. Они приводят в движение прецизионные шариковые винты или реечные передачи. Контроллер посылает сервоприводам быстрые импульсные сигналы, определяющие скорость и конечное положение. Такое многоосное движение позволяет станку обрабатывать сложные схемы отверстий без ручного вмешательства.
Абсолютные энкодеры играют жизненно важную роль в поддержании позиционирования. Эти датчики крепятся непосредственно к серводвигателям. Они всегда отслеживают точное положение вращения приводного вала. В отличие от инкрементных энкодеров, абсолютные энкодеры не теряют данные о положении при отключении питания. Операторам не нужно выполнять ручную процедуру обнуления после перезапуска. Машина всегда точно знает, где находится материал.
Точное позиционирование требует абсолютной стабильности материала во время цикла штамповки. Гидравлические или пневматические зажимы надежно фиксируют шину на станине машины. Тяжелые медные стержни требуют гидравлического зажима под высоким давлением для предотвращения микросмещений. В более легких алюминиевых стержнях часто используются пневматические зажимы, чтобы избежать повреждения поверхности. Эти зажимы срабатывают за миллисекунды до того, как пуансон опустится, фиксируя материал на месте.
Прочные линейные направляющие обеспечивают прямолинейную подачу на протяжении всего процесса. Необработанный запас шин может весить сотни фунтов. Быстрое перемещение этой массы создает значительные боковые силы. Жесткие линейные направляющие поглощают эти силы, предотвращая перекос материала вне оси. Эта прямолинейная стабильность не подлежит обсуждению во время резки стыкового проводника и последующих операций штамповки. Если стержень отклонится вбок во время резки, последующие координаты отверстия будут совершенно неправильными.
Лазерное перекрестие обеспечивает отличное визуальное подтверждение полуавтоматических установок. Операторы используют эти лазеры для быстрого выравнивания индивидуальных меток. Лазер проецирует четкую, видимую сетку непосредственно на поверхность материала. Это позволяет быстро позиционировать вручную при обработке отдельных деталей или ремонте поврежденных участков в полевых условиях.
Оптические датчики автоматически определяют края и привязываются к нулевой точке. Когда материал подается в машину, датчик обнаруживает переднюю кромку. Контроллер использует этот край как абсолютную нулевую точку для всех последующих координат отверстия. Это исключает ошибки, вызванные несоответствующей длиной сырья.
Автоматизированные системы технического зрения выполняют постпроцессный контроль. Камеры фиксируют изображения пробитых отверстий в высоком разрешении. Программное обеспечение анализирует эти изображения, чтобы проверить наличие, диаметр и точное расположение отверстий. Эта мгновенная проверка гарантирует безупречное электрическое соединение на последующих этапах процесса сборки. Он немедленно распознает сломанные пуансоны или ошибки позиционирования, предотвращая задержки сборки.
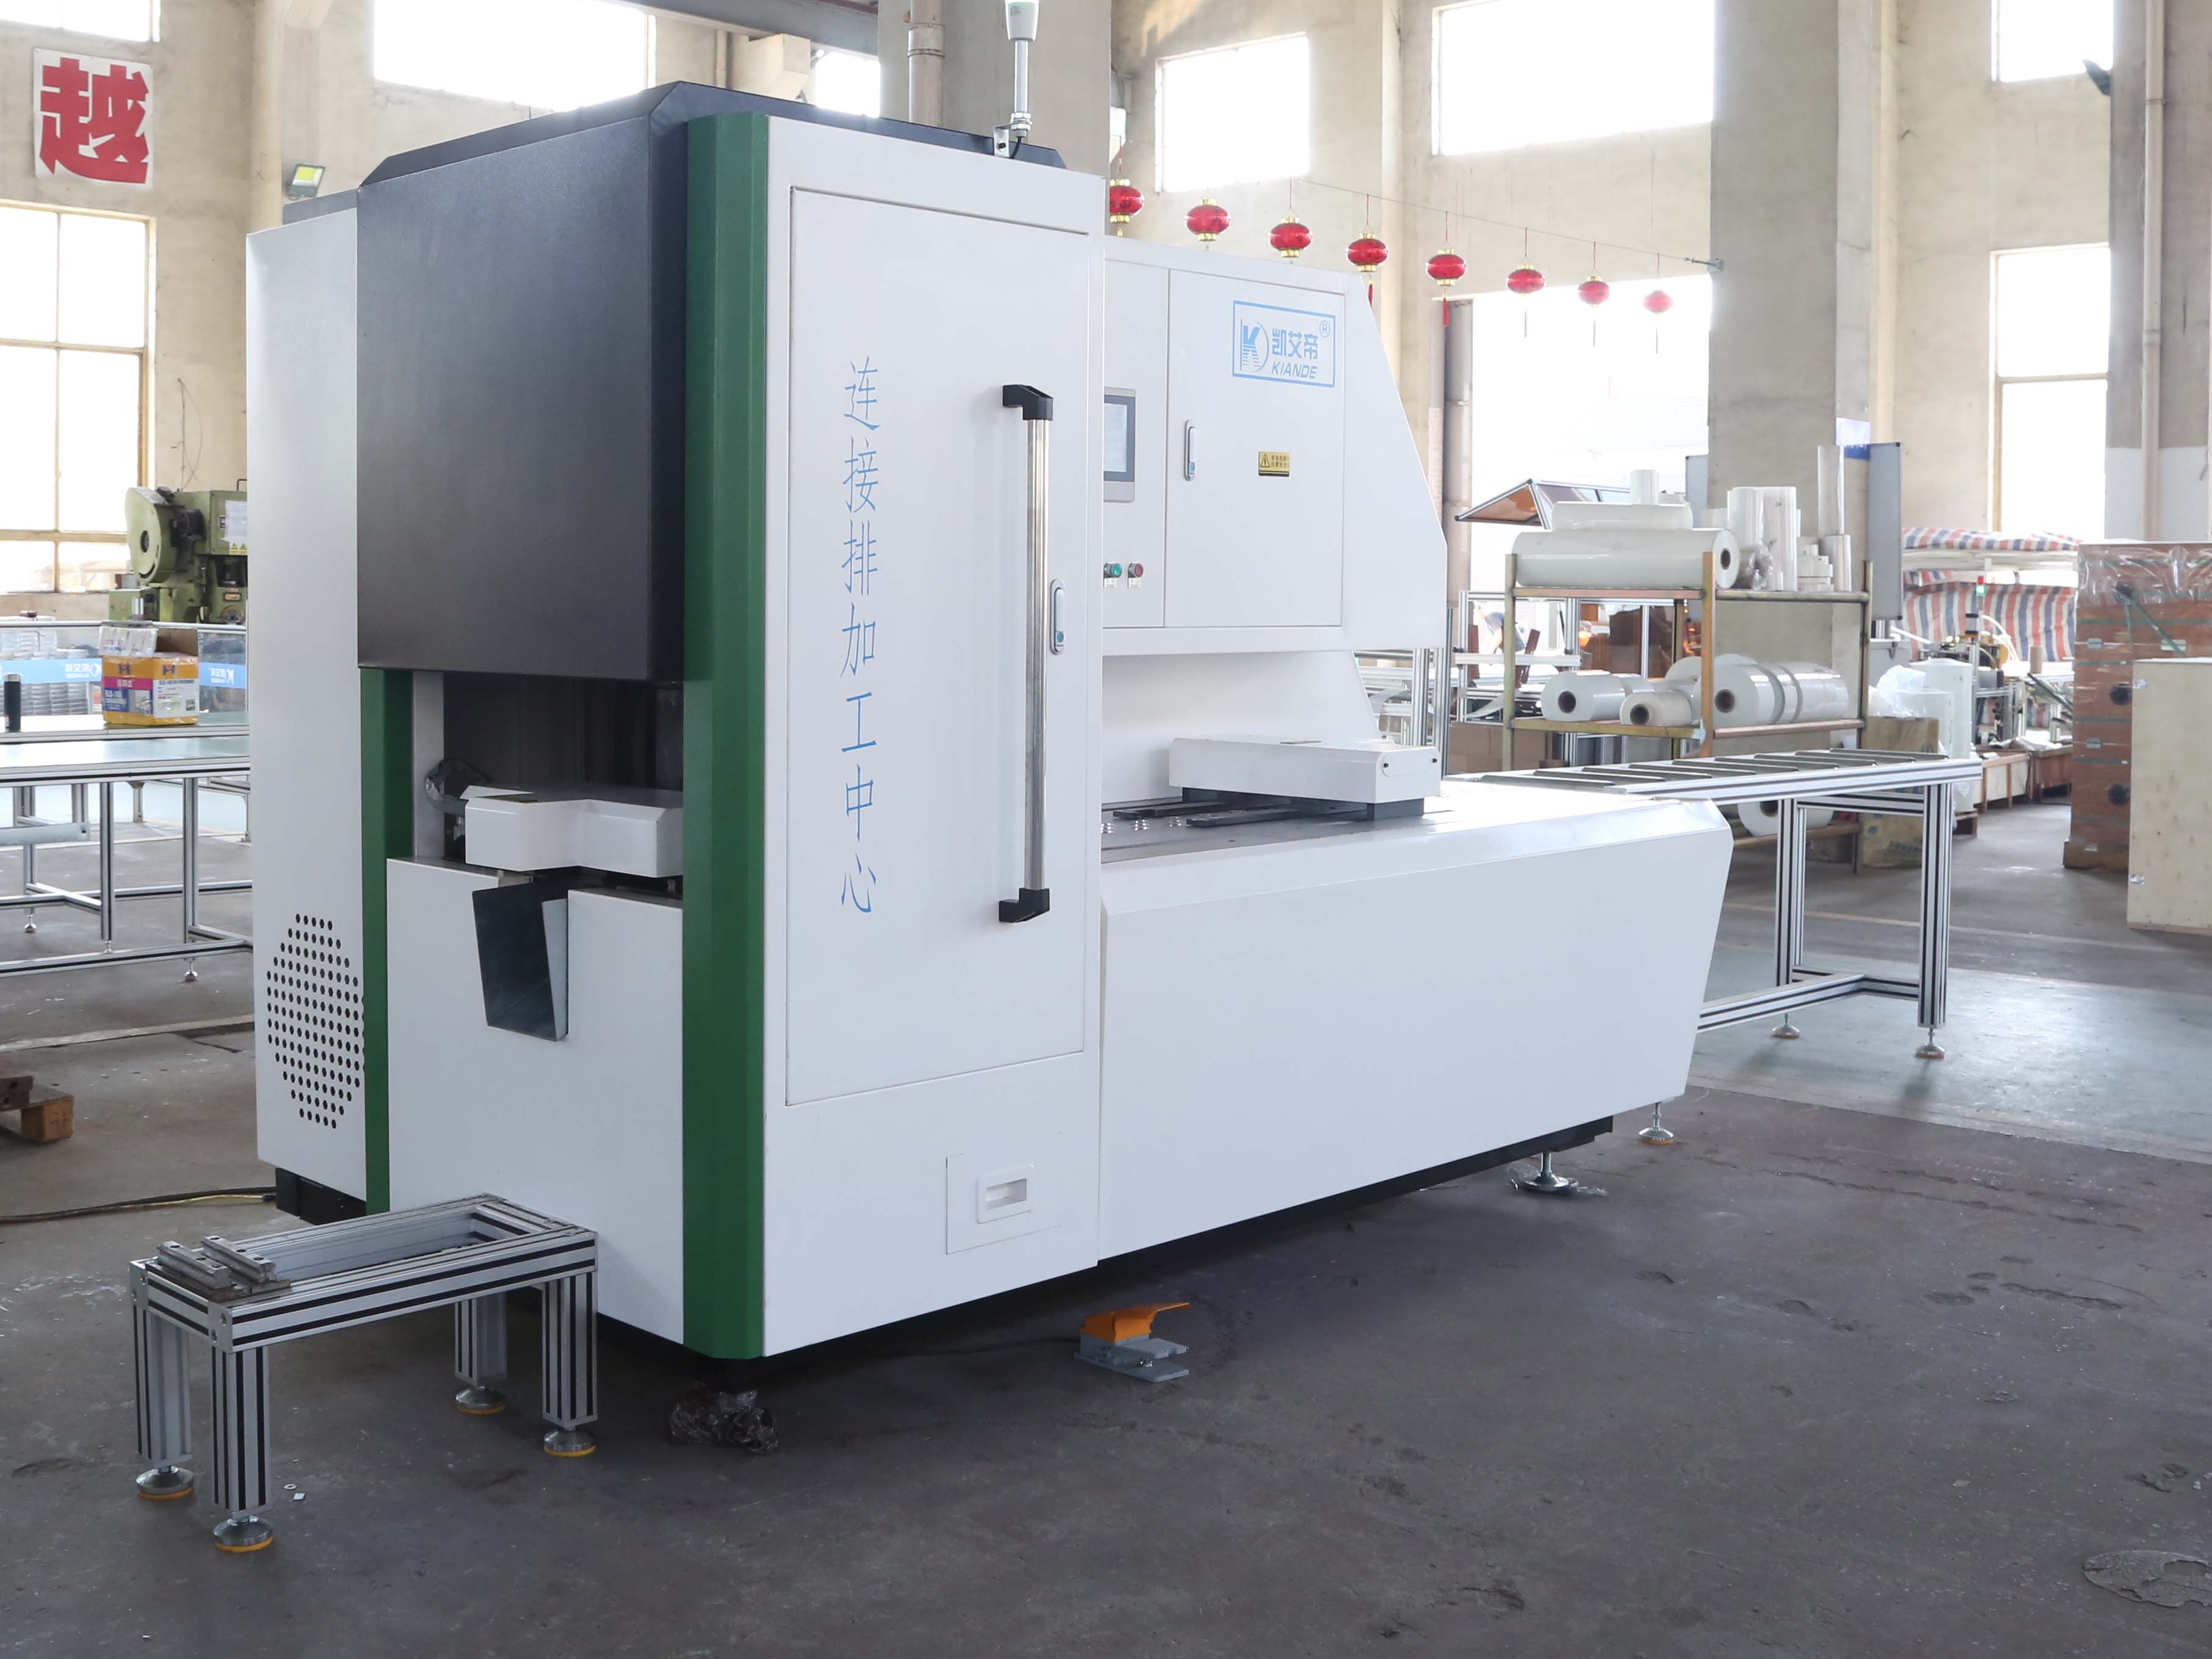
Оценка машины требует структурированной структуры. Вы должны оценить конкретные функции в сравнении с фактическими результатами производства. Чистая сила пробивки мало что значит, если машина не может точно разместить отверстие. Сосредоточьте свою оценку на удобстве использования программного обеспечения, точности инструментов и возможностях обработки материалов.
Контроллер станка должен импортировать 3D-модели непосредственно в программу штамповки. Ищите надежную совместимость со стандартными форматами, такими как STEP и IGES. Прямой импорт исключает ошибки ручного ввода данных. Программист просто загружает файл, и программное обеспечение автоматически извлекает точные координаты отверстия. Такая бесшовная интеграция CAD/CAM значительно сокращает время настройки сложных конструкций распределительных устройств.
Функции программного обеспечения для раскроя максимизируют использование материала и точность. Программное обеспечение рассчитывает координаты отверстия на основе общей длины материала и необходимых припусков на изгиб. Когда шина подвергается изгибу, материал растягивается. Программное обеспечение для раскроя предвидит это. Для компенсации это слегка смещает координаты отверстия предварительной перфорации. После изгиба отверстия идеально совмещаются с сопрягаемыми компонентами.
Автоматические устройства смены инструмента поддерживают точность центральной точки при различных размерах отверстий. Револьверные системы или линейные инструментальные магазины содержат несколько наборов штампов и штампов. Машина вращает или вставляет необходимый инструмент в активную станцию штамповки. В высококачественных устройствах смены инструмента используются прецизионные стопорные штифты, которые обеспечивают идеальное выравнивание пуансона по оси матрицы.
Правильный зазор матрицы предотвращает деформацию материала вокруг отверстия. Зазор между пуансоном и матрицей должен соответствовать толщине и твердости материала. Неправильный зазор приводит к переворачиванию или разрыву материала. Это искажение создает неровную поверхность, не позволяя шайбам садиться ровно. Операторы должны строго следовать таблицам зазоров при установке инструмента.
Острые инструменты и правильные зазоры предотвращают микротрещины и коррозию кромок. Тупой удар пробивается сквозь металл, создавая микроскопические трещины по краю отверстия. Эти микротрещины задерживают влагу и атмосферные загрязнения. Со временем это приводит к локальной краевой коррозии. Коррозия ухудшает электрическую целостность соединения, увеличивая сопротивление и выделение тепла.
Машины должны учитывать различные требования к позиционированию меди и алюминия. Медь плотная и требует более высокой силы штамповки. Алюминий мягче, но склонен к истиранию и прилипанию к пуансону. Операторы должны соответствующим образом регулировать давление зажима и механизмы зачистки. Надежное оборудование для изготовления шин должно иметь программируемые параметры, позволяющие плавно обрабатывать различные характеристики материалов.
Сырье редко приходит совершенно прямым. Машины должны компенсировать небольшие деформации и дефекты. В усовершенствованных устройствах подачи используются плавающие зажимы, которые адаптируются к незначительным изгибам материала. Оптические датчики определяют истинный край изогнутого материала. Затем контроллер динамически пересчитывает координаты отверстий, обеспечивая точность окончательного рисунка относительно фактической геометрии материала.
Покупатели должны ориентироваться в концептуальных компромиссах, исходя из конкретного масштаба своей деятельности. Универсального решения не существует. Вы должны сопоставить первоначальные капитальные затраты с долгосрочными трудовыми сбережениями. Вы также должны сбалансировать производительность производства сырья и необходимость гибкости при смешивании продуктов.
Полностью автоматизированные обрабатывающие центры с ЧПУ требуют больших первоначальных инвестиций. Они оснащены сложными сервосистемами, автоматическими устройствами смены инструмента и передовым программным обеспечением. В средах с большими объемами эти инвестиции быстро окупаются. Машина работает непрерывно с минимальным вмешательством оператора. Экономия труда и резкое сокращение количества лома быстро компенсировали первоначальные капитальные затраты.
Полуавтоматическая машина для обработки соединений шин часто оказывается достаточной для небольших производственных цехов по индивидуальному заказу. В этих машинах используются ручные механические упоры или простые цифровые считыватели. Они стоят значительно дешевле, чем полностью автоматизированные модели с ЧПУ. Для цехов, производящих небольшие объемы распределительного оборудования с учетом индивидуальных требований, более низкие капитальные затраты имеют больший финансовый смысл.
Критерии оценки | Полностью автоматизированный станок с ЧПУ | Полуавтоматическая машина |
|---|---|---|
Первоначальные капитальные затраты | Требуются большие инвестиции в серводвигатели и программное обеспечение. | Более низкая и доступная стоимость базовых механических установок. |
Точность позиционирования отверстия | С точностью до миллиметра, высокая повторяемость на тысячах деталей. | Зависит от навыков оператора, усталости и ручной настройки |
Соответствие объема производства | Идеально подходит для больших объемов непрерывного производства одинаковых деталей. | Лучше всего подходит для небольших объемов, заказных партий или ремонта в полевых условиях. |
Время установки на пакет | Очень быстро (импорт CAD, автоматический выбор инструмента и все готово) | Медленнее (требуется ручная регулировка упора и пробные пробойники) |
Требования к навыкам оператора | Требуется базовое обучение программному обеспечению ЧПУ и управлению файлами. | Требуются сильные навыки ручной компоновки и чтения чертежей. |
Программирование сложных схем отверстий на станке с ЧПУ занимает всего несколько минут. Оператор импортирует файл САПР, выбирает инструмент и запускает цикл. Такая быстрая установка очень выгодна для предприятий, на которых часто происходят изменения в конструкции. Автоматизированная система позиционирования мгновенно адаптируется к новым координатам без какого-либо физического переоснащения.
Механические приспособления и ручные упоры требуют значительного времени на физическую настройку. Оператор должен измерить, отрегулировать и зафиксировать упоры для каждой новой схемы отверстий. Этот процесс медленный и подвержен человеческим ошибкам. Однако для чрезвычайно простых одноразовых резов или штампов опытный оператор может быстрее обработать один пруток на ручном станке, чем тратить время на программирование файла ЧПУ.
Внедрение передовых технологий позиционирования сопряжено с реальными проблемами. Вы не можете просто подключить машину к сети и ожидать идеальных результатов. Аппаратное обеспечение требует обслуживания. Программное обеспечение требует компетентных пользователей. Признание этих рисков внедрения позволяет вам разработать эффективные стратегии смягчения последствий до того, как машина прибудет на ваш этаж.
Операторы, привыкшие к ручной компоновке, часто испытывают трудности с современными интерфейсами ЧПУ. Они понимают металл, но им не хватает опыта работы с цифровыми системами координат. Этот пробел в знаниях приводит к ошибкам программирования. Ошибки программирования приводят к бракованию материалов и срыву сроков производства. Переход от рулеток к сенсорным экранам может вызвать серьезные разногласия в цехах.
Снизьте этот риск, отдав предпочтение поставщикам, предлагающим комплексное обучение на месте. Не полагайтесь исключительно на руководства пользователя. Убедитесь, что машина оснащена интуитивно понятным и наглядным пользовательским интерфейсом с сенсорным экраном. Программное обеспечение должно отображать 3D-моделацию процесса штамповки до начала движения машины. Создайте надежный канал технической поддержки с поставщиком, чтобы быстро решать вопросы по программированию на ранних стадиях.
Промышленные условия суровы. При штамповке меди образуется мелкая абразивная пыль. Эта пыль оседает на оптических датчиках, ослепляя их. Он проникает в линейные подшипники и шарико-винтовые передачи, ухудшая смазку. Со временем этот механический износ приводит к смещению системы позиционирования. Машина, которая начиналась с точности 0,1 мм, может в течение года скатиться до точности 0,5 мм, если ею пренебрегать.
Немедленно внедрите строгие графики профилактического обслуживания. Операторы должны ежедневно очищать оптические датчики и лазерные линзы. Укажите машины, оснащенные полностью закрытыми линейными направляющими для предотвращения попадания медной пыли в подшипники. Используйте автоматизированные системы смазки, которые через регулярные промежутки времени подают точное количество смазки к шарико-винтовой передаче. Регулярные проверки калибровки гарантируют, что абсолютные энкодеры сохраняют истинное нулевое значение.
Когда ранее точная машина начинает работать со смещением от центра, операторы должны систематически диагностировать основную причину. Не изменяйте сразу программные смещения. Сначала осмотрите механизмы физического зажима. Изношенная подушечка гидравлического зажима позволяет медному стержню слегка соскользнуть назад при контакте с пуансоном. Это проскальзывание выглядит как программная ошибка координат, но оно полностью механическое. Замените изношенные зажимные колодки и проверьте манометры гидравлического давления, прежде чем прикасаться к контроллеру ЧПУ.
Осмотрите механизмы физического зажима на наличие изношенных гидравлических колодок, которые допускают проскальзывание материала.
Проверьте гидравлические манометры, чтобы убедиться, что зажимы прилагают указанную удерживающую силу.
Проверьте штампованную заготовку на наличие неравномерной зоны сдвига, которая указывает на отклонение инструмента из-за тупого пуансона.
Дайте медному сырью акклиматизироваться до цеховой температуры, чтобы предотвратить тепловое расширение во время обработки.
Повторно откалибруйте абсолютные энкодеры на серводвигателях, если механическое проскальзывание исключено.
Длинные медные шины расширяются и сжимаются при изменении температуры окружающей среды. Если вы вытащите 20-футовый медный стержень из морозильного склада и немедленно обработаете его в отапливаемом цехе, материал расширится во время цикла штамповки. Отверстие, пробитое в дальнем конце стержня, выйдет за пределы допуска к тому времени, когда стержень достигнет комнатной температуры. Дайте сырью акклиматизироваться до цеховой температуры перед обработкой длинных партий с несколькими отверстиями.
Отклонение инструмента происходит при штамповке толстых, твердых медных сплавов. Если пуансон слегка тупой, он пойдет по пути наименьшего сопротивления, микроскопически изгибаясь при проколе металла. Это отклонение смещает центр отверстия от запрограммированной координаты. Вы можете определить отклонение инструмента, осмотрев штампованную заготовку. Неравномерная зона сдвига на заготовке указывает на изгиб пуансона. Немедленно замените пуансон и матрицу, чтобы восстановить точность позиционирования.
Необработанная медная шина невероятно плотная. Стандартная медная труба длиной 20 футов (1/2 дюйма на 6 дюймов) весит сотни фунтов. Подача этой массы в станцию штамповки требует прочной механической опоры. Если механизм подачи тянется или колеблется, серводвигатели регистрируют ошибку положения. Роликовые столы должны идеально совмещаться со станиной станка, чтобы исключить трение. Мы используем сверхпрочные полиуретановые ролики для поддержки стержня, не царапая токопроводящую поверхность. Царапины создают точки с высоким сопротивлением, которые ухудшают работу суставов.
Целостность поверхности так же важна, как и расположение отверстий. Когда машина подает пруток вперед, зажимы должны полностью освободиться. Если зажим протянется по меди, он поцарапает металл. Эти выемки мешают плоской посадке соединительных пластин. В современных машинах используются синхронизированные подъемные ролики. Эти ролики слегка приподнимают пруток во время цикла подачи, обеспечивая его плавание над матрицей. Как только стержень достигает целевой координаты, ролики опускаются, и зажимы сцепляются. Этот плавающий механизм подачи сохраняет чистоту поверхности, необходимую для оптимального электрического контакта.
Позиционирование отверстий не существует в вакууме. Большинство шарнирных стержней подвергаются изгибу после процесса штамповки. Точность плоского рисунка штампа определяет успех конечного гнутого компонента. Если отверстие пробито слишком близко к линии сгиба, в процессе изгиба отверстие исказится и примет овальную форму. В овальные отверстия не подходят стандартные болты и шайбы, что делает деталь бесполезной.
Операторы должны рассчитать точные допуски на изгиб, прежде чем программировать координаты отверстия. Нейтральная ось медного стержня при изгибе смещается. Внешний радиус растягивается, а внутренний сжимается. Программное обеспечение ЧПУ использует К-факторы для прогнозирования потока материала. Применяя правильный К-фактор для конкретной марки и толщины меди, программное обеспечение смещает координаты плоского отверстия. После того, как листогибочный пресс сформирует деталь, отверстия окажутся точно там, где указано на сборочных чертежах.
Правильная последовательность предотвращает ошибки укладки допусков. Всегда пробивайте отверстия перед сгибанием, если это возможно. Штамповка плоского прутка по своей сути более точна, чем попытка разместить предварительно согнутую трехмерную фигуру внутри штамповочной станции. Однако для сложных Z-образных изгибов после формовки может потребоваться проделать определенные отверстия. Для этого необходимы специализированные зажимные приспособления 3D, которые надежно удерживают изогнутую деталь, не искажая существующие углы.
Проанализируйте текущие показатели брака макетов, выполненных вручную, чтобы установить базовый уровень допустимых отходов материала.
Запросите живую демонстрацию у поставщиков оборудования с использованием файлов САПР вашего предприятия, чтобы проверить совместимость программного обеспечения.
Внедрите ежедневный график очистки всех оптических датчиков и лазерных линз, чтобы предотвратить накопление медной пыли.
Установите строгий протокол замены пуансонов и штампов, основанный на количестве циклов, а не дожидаясь видимого износа инструмента.
О: Машина использует интегрированное программное обеспечение для перевода импортированных моделей САПР в точные координаты осей X и Y. Контроллер отправляет эти координаты серводвигателям. Программное обеспечение автоматически учитывает толщину материала, смещения инструмента и поправки на изгиб, обеспечивая идеальную точность окончательного размещения отверстий после всех этапов обработки.
A: Типичные отраслевые допуски варьируются от +/- 0,1 мм до 0,2 мм. Этот жесткий допуск обеспечивает правильное выравнивание болтов на нескольких перекрывающихся стержнях. Он идеально подходит для плоских шайб и гарантирует максимальный контакт с поверхностью, что важно для минимизации электрического сопротивления в соединениях, работающих под большой силой тока.
О: Да, современные машины эффективно обрабатывают оба материала. Операторы должны регулировать зазоры пуансона и матрицы в соответствии с толщиной и твердостью конкретного материала. Они также должны изменить давление зажима и усилие зачистки, чтобы учесть различия в пределе текучести между медью и более мягкими алюминиевыми сплавами.
Ответ: В автоматизированных машинах используются мощные гидравлические или пневматические зажимы. Эти зажимы срабатывают за миллисекунды до удара пуансона, надежно фиксируя материал на станине машины. Жесткие линейные направляющие обеспечивают дополнительную боковую поддержку, предотвращая смещение или перекос заготовки из тяжелого металла вне оси во время цикла штамповки с высокой нагрузкой.
Ответ: Регулярное техническое обслуживание имеет решающее значение для обеспечения стабильной точности. Операторы должны ежедневно очищать оптические датчики и линзы лазеров от абразивной медной пыли. Бригады технического обслуживания должны регулярно смазывать линейные направляющие и ШВП. Технические специалисты должны периодически калибровать сервоприводы и проверять соответствие нулевой точки машины известному физическому стандарту.
Ответ: Лазеры обеспечивают превосходную визуальную проверку и гибкость при индивидуальной, разовой или полуавтоматической работе. Однако автоматические механические упоры, приводимые в движение серводвигателями, обеспечивают превосходную скорость и повторяемость при крупносерийном производстве, поскольку они устраняют необходимость для оператора визуально выравнивать каждый отдельный пуансон.
Ответ: Тупые удары требуют чрезмерной силы, чтобы проникнуть в металл. Это приводит к прогибанию материала, микротрещинам и сильным заусенцам по кромке. Эти дефекты слегка изменяют эффективный центр отверстия и создают неровную поверхность. Это предотвращает плоскую посадку шайб, что в конечном итоге ухудшает силу зажима и целостность соединения.

