
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-12 Происхождение:Работает


В производстве высокоамперных распределительных устройств точность размеров медных и алюминиевых проводников начинается на этапе резки. Микроотклонения в ширине рулона приводят к катастрофическим отказам последующих узлов. Когда проводники пропускают тысячи ампер, изменение ширины даже на долю миллиметра изменяет электрические зазоры, создает тепловые точки и нарушает механическую целостность конечного корпуса. Точность является основополагающим требованием для безопасного распределения электроэнергии. Неправильно отрегулированные настройки резки приводят непосредственно к появлению заусенцев на кромках, выпуклости и отклонению ширины. Эти дефекты создают серьезные риски на последующих этапах производства. Острые края могут привести к пробою диэлектрика во время установки изоляции, что поставит под угрозу безопасность всей электрической системы. Один микроскопический заусенец может вызвать высоковольтное короткое замыкание. Освоение технических параметров резки рулонов не подлежит обсуждению. Инженеры, оценивающие линию по производству токопроводов, должны понимать горизонтальный зазор, вертикальное перекрытие и контроль натяжения, чтобы достичь точности на уровне микрометра.
Зазор является наиболее важной переменной: Горизонтальный зазор ножа является единственной наиболее важной регулировкой для улучшения качества кромки разреза; его необходимо пересчитывать при каждом изменении толщины рулона и прочности на разрыв.
Точность оснастки определяет ширину: достижение точной ширины катушки (иногда вплоть до 0,200 дюйма) зависит от штабелирования обработанных прокладок и прокладок с точностью до микрометра, что напрямую влияет на надежность обработки последующих шинных проводников.
Контроль натяжения предотвращает дефекты. Синхронизация систем натяжения разматывателя, режущей головки и наматывающего устройства имеет решающее значение для предотвращения проблем с разрезаемой катушкой, таких как развал и краевая волна.
Интеграция последующих этапов имеет решающее значение: качество кромки разреза напрямую влияет на эффективность машины для формирования изоляционной пленки; автоматизированные установки высокой жесткости для резки снижают риск повреждения изоляции в конечном токопроводе.
Приемлемые допуски на ширину медных и алюминиевых полос при стандартном производстве исключительно жесткие. Отраслевые стандарты обычно требуют допусков по ширине в пределах +/- 0,005 дюйма. Для достижения этой цели требуется надежное оборудование и безупречная настройка инструментов. Любое отклонение за пределы этого порога приводит к ошибкам суммирования, когда несколько проводников уложены внутри компактного корпуса шинопровода. Вы не можете исправить плохой край разреза ниже по течению; качество должно быть установлено в тот момент, когда материал проходит через вращающиеся ножи.
Базовые требования к состоянию кромок выходят за рамки простых измерений ширины. Успешная операция продольной резки обеспечивает минимальную высоту заусенцев, абсолютное отсутствие краевой волны и нулевую выпуклость. Операторы оценивают край щели, проверяя соотношение зоны сдвига и зоны разрушения. Правильно отрегулированный станок позволит получить кромку, примерно на одну треть состоящую из блестящей зоны сдвига и на две трети из тусклой зоны излома. Если зона сдвига слишком велика, ножи работают слишком сильно, что указывает на недостаточный зазор. Если зона перелома преобладает и край выглядит порванным, зазор слишком свободный.
Используйте эти критерии в качестве основных показателей оценки при аудите существующих операций по резке. Команды по закупкам должны использовать эти строгие стандарты при поиске нового оборудования. Машина, которая не может постоянно соответствовать этим базовым требованиям, станет узким местом всего производственного предприятия и приведет к увеличению затрат на металлолом. Технические специалисты цеха должны быть оснащены оптическими компараторами и цифровыми микрометрами для проверки этих краевых условий в начале каждого нового запуска основной катушки.
Качество кромки разреза напрямую определяет производительность и надежность машины для формования изоляционной пленки . В процессе изоляции проводники оборачиваются защитными диэлектрическими слоями, обычно с использованием майлара, эпоксидных покрытий или термоусадочного ПВХ. Если края проводника неровные или имеют выраженные заусенцы, процесс намотки становится изначально ошибочным. Гладкие края позволяют пленке плотно и равномерно обматываться без образования воздушных пузырей и механических напряжений.
Острые заусенцы легко прокалывают слои диэлектрической изоляции. Эти микропроколы часто остаются незамеченными на этапе визуального осмотра. Неисправность становится очевидной только во время окончательного испытания на диэлектрическую стойкость (испытание при высокой нагрузке). На этом этапе высоковольтные испытания обнаружат короткие замыкания, что приведет к неудачным испытаниям, браку материалов и дорогостоящей ручной доработке. Предотвращение этих проколов на этапе резки путем соблюдения жестких допусков на заусенцы гораздо более эффективно, чем диагностика повреждений изоляции на полностью собранных токопроводах.
Постоянная ширина катушки обеспечивает равномерную установку в конечном корпусе. Системы шинопроводов полагаются на точное расстояние между фазами для поддержания надлежащего импеданса и каналов охлаждения. Различия в ширине проводника нарушают это расстояние, вынуждая технических специалистов выполнять ручную доработку во время окончательной сборки или использовать чрезмерные прокладки. Точная резка исключает эту доработку, оптимизируя весь рабочий процесс сборки и гарантируя, что конечный продукт соответствует всем термическим и электрическим сертификатам.
Горизонтальный зазор определяет физический зазор между верхними и нижними вращающимися ножами. Это остается единственной наиболее значимой переменной во всем процессе резки. Этот зазор определяет, как материал срезается и ломается при прохождении через инструмент. Правильная настройка определяет качество режущей кромки и срок службы инструмента.
Рассчитывайте горизонтальный зазор строго на основании толщины материала и прочности на растяжение. Для шин из цветных металлов, таких как медь и алюминий, оптимальный зазор обычно составляет от 7% до 10% толщины материала. Более твердые сплавы и более высокие температуры требуют более узких зазоров, чтобы усилить сдвиг, в то время как более мягкие, очень мягкие материалы требуют немного больших зазоров, чтобы аккуратно сломаться, без разрывов и размазывания по кромке ножа.
Неправильные настройки приводят к немедленным и видимым дефектам. Чрезмерный зазор приводит к скатыванию материала по кромке ножа, образованию сильных заусенцев и выраженному радиусу кромки. Недостаточный зазор предотвращает чистый перелом, вызывающий вторичный сдвиг. Вторичный сдвиг выглядит как двойной надрез на краю материала. Это ускоряет повреждение инструмента, приводит к образованию чрезмерного количества металлической пыли и резкому увеличению энергопотребления приводных двигателей, поскольку станок изо всех сил пытается обеспечить резку.
Тип материала | Характер/Состояние | Рекомендуемый зазор (% толщины) | Первичная характеристика края |
|---|---|---|---|
Медь (C11000) | Полутвердый | 8% - 9% | Чистый сдвиг на 1/3, минимум заусенцев. |
Медь (C11000) | Мертвый Софт | 9% - 10% | Склонен к опрокидыванию, если слишком тугой |
Алюминий (6101) | Т6 Закалка | 7% - 8% | Острая зона излома, низкая пластичность |
Алюминий (1350) | О, темперамент | 9% - 11% | Требуется больший зазор для предотвращения размазывания |
Вертикальный зазор, часто называемый перекрытием или проникновением, обеспечивает завершение разрушения материала. Он определяет, насколько глубоко верхний нож проникает за нижний нож. Правильное перекрытие обеспечивает плавный переход зоны сдвига в зону излома, чистое разделение прорезанных прядей без изгиба всей полосы.
Отрегулируйте вертикальный зазор, перемещая верхнюю оправку относительно нижней. При настройке этого параметра операторы должны учитывать как твердость, так и толщину материала. Цель состоит в том, чтобы приложить достаточную направленную вниз силу, чтобы инициировать перелом, не сдавливая край проводника и не вводя арбалет в разрезанную жилу.
Реалии эксплуатации диктуют разные подходы для разных датчиков. Более тонкие материалы обычно требуют положительного перекрытия, когда ножи физически пересекаются, чтобы обеспечить разделение. Более толстые материалы часто требуют отрицательного перекрытия. В сценариях отрицательного перекрытия ножи не пересекаются; вместо этого они сжимают материал ровно настолько, чтобы использовать его естественную механику разрушения для завершения разделения. Принудительное перекрытие толстых медных шин мгновенно разрушит вращающиеся ножи и разрушит подшипники вала.
Использование более узких зазоров обычно улучшает качество кромки, обеспечивая более чистый срез и меньшие заусенцы. Однако такой подход ускоряет износ ножей продольной резки. Более узкие зазоры увеличивают трение и боковые силы, действующие на инструмент, что требует более частой заточки и замены. Каждый раз, когда нож затачивается, его внешний диаметр уменьшается, что необходимо учитывать в управляющем программном обеспечении станка для обеспечения правильной синхронизации скорости линии.
Менеджеры объектов должны оценить эти операционные компромиссы. Максимизация качества кромок имеет первостепенное значение для электрических проводников, но чрезмерные затраты на инструменты могут свести на нет экономические выгоды от продольной резки собственными силами. Для поиска оптимального баланса требуется тщательный контроль состояния кромок на протяжении всего срока службы инструмента и установление строгих ограничений по максимальной высоте заусенцев перед тем, как вынимать инструмент для переточки.
Уменьшите износ инструментов, используя твердосплавные ножи премиум-класса вместо стандартной инструментальной стали D2. Твердый сплав значительно дольше сохраняет заточку в условиях ограниченного зазора, особенно при обработке абразивных материалов. Кроме того, внедрение автоматизированных систем регулировки зазора помогает динамически поддерживать оптимальные настройки, сочетая превосходное качество кромки с увеличенным сроком службы инструмента.
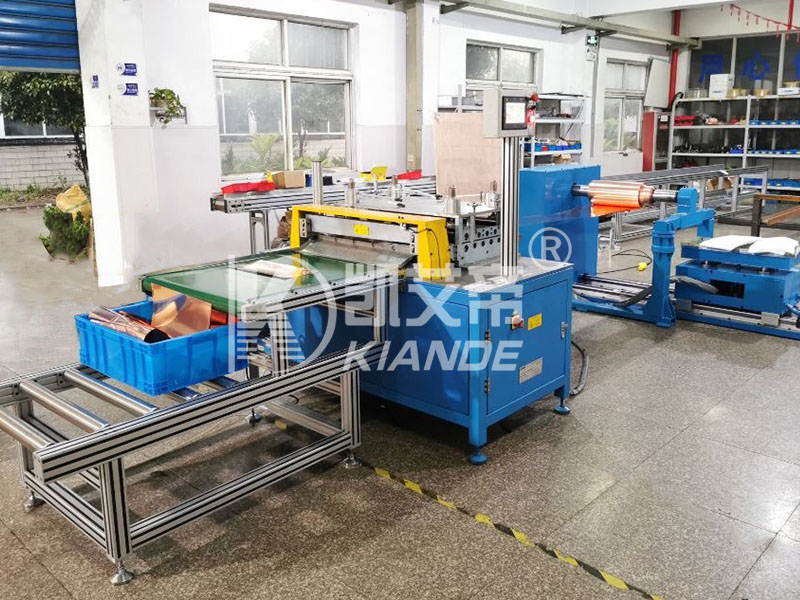
Физический процесс установки блейд-серверов требует строгих и документированных протоколов. Операторы должны обращаться с вращающимися ножами с особой осторожностью, чтобы предотвратить случайное микросколение кромок из твердого сплава или инструментальной стали. Микроскопический скол на ноже продольной резки будет распространять непрерывный дефект по всей длине щелевой катушки, делая тысячи футов меди непригодными для применения в высоковольтных приложениях.
Во время всех переналадок используйте специализированные тележки для инструментов и манипуляторы. Никогда не оставляйте ножи прямо на бетонном полу или стальных верстаках. Правильное обращение защищает хрупкие режущие кромки и гарантирует, что инструмент останется в первозданном виде между производственными циклами. При сборке комплекта инструментов операторы должны следовать точной последовательности, чтобы оправка оставалась сбалансированной.
Осмотрите голый вал оправки на наличие задиров, заусенцев или остатков смазки, которые могут нарушить выравнивание инструмента.
Наденьте внутренние прокладки на вал, проверив их размеры микрометром перед установкой.
Установите вращающиеся ножи и резиновые съемные кольца, убедившись, что режущие кромки обращены в правильном направлении для желаемого угла сдвига.
Примените точный указанный момент затяжки к гайке подвесной оси с помощью калиброванного динамометрического ключа, чтобы зафиксировать блок на месте.
Характеристики момента затяжки гайки имеют решающее значение при установке. Чрезмерная затяжка может привести к деформации прокладок, неравномерному сжатию резиновых съемных колец и изменению горизонтального зазора. Недостаточная затяжка позволяет ножам смещаться вбок во время работы, ухудшая качество кромки и потенциально повреждая шпоночную канавку оправки.
Для достижения узкой ширины резки рулонов требуется установка вращающихся ножей, резиновых съемных колец и стальных прокладок на оправке. Этот процесс штабелирования может достигать ширины до 0,200 дюйма. Точность этой стопки напрямую определяет конечную ширину проводника. Любая ошибка в пакете напрямую приводит к ошибке в ширине шины.
Комбинируйте стандартные прокладки с ультратонкими прокладками, чтобы гарантировать точную ширину полосы. В типичной установке может использоваться 2-дюймовая проставка, 0,5-дюймовая прокладка и 0,005-дюймовая прокладка для набора точного требуемого размера. Поскольку эти проставки изготавливаются с точностью до микрометра, совокупная ширина пакета легко предсказуема при условии, что компоненты содержатся в идеальном состоянии.
Поддерживайте абсолютную чистоту в процессе настройки инструмента. Операторы должны понимать, что одна пылинка или тонкая пленка машинного масла на проставке могут иметь толщину 0,0005 дюйма. Хотя это кажется незначительным, типичная установка для резки может потребовать укладки сорока отдельных прокладок по всей оправке. Если каждый компонент имеет микроскопический слой мусора, эта ошибка увеличивается по всей стопке, в результате чего окончательная ширина рулона выходит за пределы допуска. Технические специалисты должны протирать каждую прокладку, прокладку и вращающийся нож безворсовой тканью непосредственно перед тем, как надеть их на вал оправки.
Шаг настройки | Пункт действия | Метод проверки |
|---|---|---|
Проверка компонентов | Проверьте ножи и прокладки на наличие сколов и заусенцев. | Визуальный осмотр и тест на растяжение ногтей. |
Очистка | Протрите все компоненты безворсовой тканью и растворителем. | Визуальная проверка в белых перчатках перед укладкой |
Измерение стека | Перед затягиванием гайки проверьте общую ширину штабеля. | Цифровой штангенциркуль или микрометр большой емкости. |
Применение крутящего момента | Затяните гайку крепления в соответствии со спецификациями OEM. | Калиброванный динамометрический ключ |
Прогиб оправки включает в себя физический изгиб вала под нагрузкой. Это представляет собой основной риск при разрезании широких и толстых медных или алюминиевых основных катушек. При изгибе оправки горизонтальный зазор в центре вала увеличивается, в то время как зазор по краям остается малым. Это создает переменную среду резки на одной основной катушке.
Это отклонение изменяет эффективные параметры резки по ширине машины. Пряди, обрезанные вблизи центра оправки, будут иметь сильные заусенцы и скатывание кромок из-за увеличенного зазора, тогда как пряди возле внешних опор будут срезаны чисто. Управление этим отклонением имеет решающее значение для обеспечения стабильного качества всех разрезаемых прядей.
Уменьшите отклонение, оценивая и используя конкретные функции оборудования. Внешние опоры оправки обеспечивают необходимую жесткость и должны быть надежно зафиксированы перед началом резки. Увеличенные диаметры оправок противостоят изгибающим силам лучше, чем более тонкие валы. Жесткая, сверхпрочная рама машины поглощает вибрации и удерживает оправки идеально параллельными при больших нагрузках при резке. Если отклонение сохраняется, операторам, возможно, придется уменьшить количество резов за проход или снизить скорость линии.
Обратное натяжение от разматывателя и натяжение отдачи работают вместе, обеспечивая прохождение полосы через режущую головку плоской. Правильное натяжение предотвращает боковое смещение материала при попадании на ножи. Это также обеспечивает плотную и равномерную намотку нарезанных прядей на барабан намотки, предотвращая выдвижение катушек, с которыми опасно обращаться вилочным погрузчиком или мостовым краном.
Тщательно устанавливайте параметры натяжения, чтобы они оставались ниже предела текучести материала. Слишком сильное натяжение приведет к растяжению материала, что приведет к локальному истончению проводника. Такое утонение приводит к изменению площади поперечного сечения шины, что отрицательно влияет на ее токопроводящую способность и увеличивает электрическое сопротивление. Растяжение также вызывает внутренние напряжения, которые вызывают деформацию шины во время последующих операций штамповки или изгиба.
Предоставьте операторам четкую основу для настройки натяжения в зависимости от сплава и калибра. Алюминий требует значительно меньшего натяжения, чем медь, чтобы предотвратить растяжение. Правильный контроль натяжения обеспечивает стабильность размеров от основной катушки до окончательной перемотки разрезной пряди. Пневматические натяжные стойки обеспечивают гораздо более точное управление, чем старые механические фрикционные накладки.
Оцените варианты конфигурации привода на основе свойств и толщины материала. При продольной продольной резке с протягиванием используется намотчик, который протягивает материал через свободно вращающиеся ножи. Этот метод хорошо работает для более тонких калибров. Приводная резка приводит в действие ножи напрямую, что часто необходимо для более толстых и тяжелых проводников, чтобы предотвратить проскальзывание или застревание материала в режущей головке.
Общая конструкция линии должна адаптироваться к конкретному поведению материала. Мастер-катушки редко бывают идеально плоскими; обычно они имеют небольшую выпуклость, то есть центр полосы толще, чем края. Когда эта корончатая катушка проходит через режущую головку, более толстые центральные пряди перематываются на барабан намотки немного большего диаметра, чем более тонкие краевые пряди. Поскольку наматывающий барабан вращается с постоянной частотой вращения, центральные пряди большего диаметра тянут материал быстрее, чем краевые пряди.
Используйте ямы для петель и стойки натяжения, чтобы управлять этими дифференциальными скоростями перемотки. Петлевая яма обеспечивает физическое пространство для накопления слабины более медленно перематывающихся краевых прядей. Датчики фотоглаза контролируют глубину этих петель, гарантируя, что материал никогда не касается пола. Затем натяжная стойка оказывает равномерное противодавление на все пряди, прежде чем они достигнут намотчика. Эта синхронизация является отличительной чертой высококачественного станка для резки рулонов и предотвращает расшатывание рулонов и внутреннее телескопирование.
Конкретные сбои в настройке натяжения и привода напрямую связаны с распространенными дефектами врезанной катушки. Развал, или боковой изгиб, возникает, когда горизонтальный зазор неравномерен или когда натяжение прикладывается асимметрично по ширине полосы. Краевая волна возникает в результате локального растяжения кромок материала, часто из-за затупленных ножей, неправильного вертикального перекрытия или чрезмерного давления со стороны съемных колец.
Арбалет, продольное искривление по ширине полосы, обычно возникает из-за чрезмерного натяжения намотки в сочетании с малым диаметром барабана намотки. Распознавание этих дефектов позволяет операторам немедленно остановить производство и устранить основную механическую проблему, прежде чем производить огромное количество лома меди или алюминия.
Предоставьте операторам четкие протоколы устранения неполадок. Они должны знать, как регулировать натяжные подушки, выравнивать сепарационные диски и располагать сепараторы на плечах, чтобы устранять эти дефекты в режиме реального времени. Правильное использование сепаратора гарантирует, что разрезанные пряди останутся параллельными и не переплетутся во время процесса сматывания. Переплетенные пряди сцепляются на барабане намотки, поэтому операторам приходится вручную разрезать и ломать всю катушку, чтобы снять ее с машины.
Имя дефекта | Визуальный индикатор | Первопричина | Корректирующие действия |
|---|---|---|---|
Камбер | Боковой изгиб полосы | Неравномерное натяжение или неравномерный зазор ножа. | Выровнять натяжные опоры стойки; проверить параллельность оправок |
Краевая волна | Волнистые, вытянутые края. | Тупые ножи или чрезмерное вертикальное перекрытие. | Заменить вращающиеся ножи; уменьшить вертикальное проникновение |
Арбалет | Кривизна по ширине полосы | Чрезмерное натяжение намотки | Уменьшите пневматическое давление на натяжной стойке. |
Тяжелый Берр | Острый выступ на краю разреза | Чрезмерный горизонтальный зазор | Пересчитать и затянуть зазор горизонтального ножа |
Обработка широких основных рулонов собственными силами обеспечивает значительную экономию средств с течением времени. Это исключает существенную надбавку за узкие катушки с предварительной прорезью, полученные из внешних сервисных центров. Закупка основных катушек оптом также уменьшает узкие места в цепочке поставок, снижает затраты на транспортировку и значительно сокращает время выполнения заказных размеров проводников.
Окупаемость оборудования определяется несколькими ключевыми эксплуатационными факторами. Снижение затрат на сырье обеспечивает самый немедленный финансовый эффект. Снижение требований к запасам освобождает складские площади и оборотный капитал, поскольку вам больше не нужно хранить десятки изделий с предварительной прорезью различной ширины. Более быстрое выполнение работ по изготовлению шинопроводов нестандартных размеров позволяет производителям быстро реагировать на конкретные требования проекта, не дожидаясь внешних поставщиков.
Рассчитайте период окупаемости, сравнив ежемесячную стоимость премий за предварительную резку с амортизированной стоимостью оборудования для продольной резки с учетом трудозатрат, необходимых для эксплуатации линии. На крупных предприятиях, перерабатывающих тысячи фунтов меди еженедельно, окупаемость инвестиций в специальную линию продольной резки часто достигается в течение первых двух лет эксплуатации.
Традиционная ручная установка инструментов требует высокой квалификации оператора и длительного простоя. Полная замена оправки на ручной станок может занять несколько часов, что серьезно ограничивает производительность производства. Этот ручной процесс также очень подвержен человеческим ошибкам, что приводит к неправильным зазорам, совмещению допусков и браку материала во время первоначальных пробных резов.
Автоматизированные продольно-резательные головки с ЧПУ устраняют это узкое место. Эти системы используют робототехнику или автоматические приводы позиционирования для установки ножей и зазоров за считанные минуты. Операторы просто вводят толщину материала, тип сплава и желаемую ширину на панель управления, и машина настраивается на основе заранее запрограммированных алгоритмов.
Оцените окупаемость автоматизированных систем на основе частоты замены. Если на предприятии в смену используется несколько рулонов разной ширины, автоматизация необходима для поддержания пропускной способности. При обосновании инвестиций в автоматизированную технологию продольной резки учитывайте снижение затрат на рабочую силу, увеличение времени безотказной работы оборудования и резкое сокращение количества человеческих ошибок.
Оцените гибкость оборудования для удовлетворения будущих производственных потребностей. Машина, приобретенная сегодня, должна соответствовать конструкциям завтрашнего дня. Это включает в себя возможность обрабатывать более широкие основные катушки, более толстые калибры и различные составы сплавов по мере расширения линейки продуктов до более высоких номинальных значений силы тока.
Тщательно определите параметры оценки масштабируемости. Внимательно ознакомьтесь с максимальной грузоподъемностью оправки и ограничениями по весу оправки разматывателя. Убедитесь, что мощности двигателя достаточно, чтобы тянуть более толстые материалы без остановки или перегрева. Оценить модульность натяжных стендов и намоточных барабанов, чтобы убедиться, что их можно модернизировать по мере необходимости для поддержки последующей обработки шинных проводов..
Инвестиции в масштабируемую машину предотвращают преждевременное устаревание. Прочная, увеличенная рама с высоким крутящим моментом обеспечивает необходимую основу для будущих модернизаций, гарантируя, что линия продольной резки останется основным активом на протяжении десятилетий, а не станет узким местом по мере роста производственных потребностей.
Проверьте текущее качество кромки при резке с помощью цифрового микрометра и оптического компаратора, чтобы установить базовую линию высоты заусенцев и соотношения зон сдвига.
Внедрите обязательный протокол очистки и проверки всех прокладок, прокладок и вращающихся ножей во время каждой замены инструмента, чтобы исключить совокупные ошибки допусков.
Если ваше предприятие перерабатывает большие объемы меди, перейдите на твердосплавные вращающиеся ножи премиум-класса, чтобы продлить срок службы инструментов и обеспечить узкие горизонтальные зазоры.
Установите автоматизированные системы контроля натяжения на намотчик и натяжную стойку, чтобы исключить догадки оператора и предотвратить дефекты врезной катушки, такие как прогиб и арбалет.
Ответ: Горизонтальный зазор ножа является наиболее важной настройкой. Он определяет физический зазор между верхними и нижними вращающимися ножами. Неправильный зазор приводит непосредственно к перекручиванию кромок, сильным заусенцам и плохим зонам разрушения, что приводит к повреждению всего проводника и риску повреждения изоляции на выходе.
Ответ: Рассчитывайте горизонтальный зазор строго на основании толщины материала и прочности на растяжение. Для шин из цветных металлов, таких как медь и алюминий, оптимальный зазор обычно составляет от 7% до 10% толщины материала. Более твердые закалки требуют более узких зазоров, чтобы обеспечить чистый сдвиг.
A: Благодаря точному инструменту и жесткой конфигурации оправки стандартная машина может обеспечить ширину резки бухты до 0,200 дюйма. Это требует установки механически обработанных прокладок и ультратонких прокладок с точностью до микрометра, сохраняя при этом абсолютную чистоту во время установки.
Ответ: Развал или боковое искривление часто возникает в результате неравномерного натяжения полосы или неправильного горизонтального зазора по оправке. Исправьте это, отрегулировав пневматические натяжные подушки, выровняв диски сепаратора и обеспечив равномерные зазоры между ножами по всему набору инструментов.
A: Проставки и прокладки изготавливаются с точным допуском в микрометр. Установка стандартных прокладок с ультратонкими прокладками на оправку гарантирует точную ширину полосы за счет точного позиционирования вращающихся ножей. Любая грязь или масло на этих компонентах усугубят и испортят допуск по ширине.
A: При продольной продольной резке с протягиванием используется наматывающее устройство для протягивания материала через свободно вращающиеся ножи, что идеально подходит для более тонких листов. Приводная резка приводит в действие вращающиеся ножи напрямую, обеспечивая необходимую механическую силу для резки более толстых и тяжелых проводников без остановки линии.

