
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-14 Происхождение:Работает


В электротехническом производстве перемещение выдвижного блока из зоны контроля качества в хранилище запасов часто приводит к потере данных и задержкам обработки. После того как устройство проходит электрическую и механическую проверку, ручная маршрутизация создает узкие места в работе. Разрывы между программным обеспечением испытательной станции и системой управления складом (WMS) приводят к неправильному размещению единиц продукции, неточным подсчетам запасов и остановке окончательной сборки. Физический объем этих компонентов означает, что ошибки маршрутизации напрямую приводят к потерям производственного времени. Внедрение архитектуры штрих-кодов промышленного уровня устраняет этот физический и цифровой разрыв. Сканирующие устройства сразу после проверки автоматически запускают системы обработки материалов. Это направляет компоненты в автоматизированные системы хранения и поиска (AS/RS), устраняя задержки при вводе данных вручную. Создание этого цифрового потока преобразует фрагментированный рабочий процесс в синхронизированную операцию.
Автоматизированная маршрутизация: сканирование штрих-кода на станции контроля мгновенно обновляет систему управления производством (MES) и определяет точное место хранения в WMS.
Устранение ошибок: замена ручного ввода данных автоматическим сканированием и подсчетом предметов предотвращает потерю ценных компонентов.
Картирование местоположения и транспортных средств. Эффективное штрих-кодирование выходит за рамки самих ящиков и включает стеллажи для хранения, поддоны и транспортные тележки, создавая единую цифровую карту объекта.
Совместимость систем. Эффективная интеграция требует синхронизированного установления связи между сканерами штрих-кодов, MES, WMS и автоматизированным погрузочно-разгрузочным оборудованием.
Масштабируемость: стандартизированная структура штрих-кодов поддерживает будущие обновления автоматизации: от автоматизированных управляемых транспортных средств (AGV) до полностью роботизированного извлечения данных из хранилища.
Стандартные производственные процессы требуют, чтобы ящики прошли диэлектрические испытания, проверку механической блокировки и проверку целостности перед отправкой. Операторы подключают вторичные контакты, запускают последовательность автоматических испытаний и ждут, пока на настольном мониторе не появится индикация «пройдено» или «не пройдено». Когда единица проходит мимо, процесс физического обращения часто возвращается к устаревшим ручным методам. Операторы записывают серийные номера в бумажные журналы или вводят их в изолированные терминалы с электронными таблицами. Такое ведение журналов вручную создает немедленную физическую перегрузку в заводских цехах.
Готовые агрегаты, весящие иногда более 100 килограммов, накапливаются на испытательных станциях. Операторы ждут инструкций по транспортировке или доступности вилочного погрузчика. Переход от расширенного испытательного стенда к процессу ручной маршрутизации приводит к потере рабочего времени. Отсутствие автоматизированного подсчета товаров приводит к расхождениям между физической продукцией завода и цифровыми системными записями. Неучтенная маршрутизация доработок усложняет процесс. Если устройство не проходит проверку и перемещается на дорабатывающий станок без обновления системы, операторы на последующих этапах ищут компоненты, которые так и не поступили на склад. Это нарушает работу всей линии по производству ящиков распределительного устройства..
Часто существует технический разрыв между тестированием программного обеспечения и базами данных хранения. Когда выдвижной блок проходит проверку, фирменное программное обеспечение для тестирования записывает прохождение на свой локальный сервер. WMS не учитывает тот факт, что физическое устройство готово к хранению. Системы не обмениваются данными в режиме реального времени. Этот сбой связи создает «слепые зоны» инвентаризации в зонах подготовки, карантинных зонах и транзитных проходах.
Влияние этого хранилища данных каскадно распространяется на линию сборки распределительных устройств низкого напряжения . Бригады окончательной сборки полагаются на WMS, чтобы получить именно те компоненты, которые необходимы для конкретной конфигурации шкафа. Когда WMS не может обнаружить необходимые ящики, поскольку они находятся в буферной зоне после проверки, не сканируясь, производственные графики приостанавливаются. Для объединения этого хранилища данных требуются автоматические обновления статуса, запускаемые при физическом сканировании. Это заставляет среду тестирования и среду хранилища использовать один источник достоверной информации. Данные должны передаваться от сканера в MES и сразу же в WMS через вызовы API или прямую интеграцию с базой данных.
Метрика рабочего процесса | Процесс ручной маршрутизации | Автоматизированная маршрутизация на основе штрих-кода |
|---|---|---|
Задержка данных | Высокий (пакетные обновления в конце смены) | Ноль (обновления базы данных в реальном времени) |
Частота ошибок | Высокий (опечатки, пропущенные журналы) | Почти ноль (автоматический сбор данных) |
Требование к рабочей силе | Выделенный персонал для ввода и отслеживания данных | Нет (сканирование выполняется оператором-испытателем или фиксированной камерой) |
Прослеживаемость | Фрагментированные бумажные следы | Полная цифровая история с временными метками |
Выбор правильного формата штрих-кода во многом зависит от данных, необходимых в точке сканирования, и условий окружающей среды на предприятии. Линейные 1D-штрихкоды обеспечивают универсальную совместимость и, как правило, более низкие затраты на внедрение. Они хорошо работают, когда системе нужно только прочитать простой серийный номер для запроса централизованной базы данных. Однако их легко сделать нечитаемыми из-за мелких царапин или пятен, которые часто встречаются в тяжелом производстве.
И наоборот, 2D Data Matrix или QR-коды обеспечивают большую емкость данных и надежную отказоустойчивость. Они встраивают сложные данные проверки, конфигурации деталей, идентификаторы операторов и точные временные метки непосредственно в сам код. Если сетевое соединение временно прерывается, мобильные сканеры извлекают информацию о маршруте непосредственно из 2D-кода, позволяя продолжить обработку материалов без перерывов. Встроенная функция коррекции ошибок 2D-кодов обеспечивает читаемость даже в том случае, если до 30 % этикетки повреждено жиром или истиранием.
Комплексная система складских штрих-кодов должна маркировать как движущиеся активы, так и статическую инфраструктуру. В то время как отдельные ящики требуют уникальных серийных штрих-кодов, среда хранения требует не меньшего внимания для создания надежной сети маршрутизации. Нанесение долговечных штрих-кодов на контейнеры AS/RS, складские стеллажи, полы и поддоны позволяет установить проверяемые места назначения для WMS.
Такой подход двойной маркировки гарантирует, что система подтверждает не только то, что перемещается, но и то, где именно оно приземляется. Для высокостеллажных складских стеллажей используются световозвращающие этикетки со штрих-кодом, которые сканируются операторами вилочных погрузчиков или автоматическими кранами с расстояния нескольких метров. Напольные этикетки, используемые для маршрутизации AGV, должны быть изготовлены из сверхпрочного поликарбоната, чтобы выдерживать постоянное движение транспорта. Без штрих-кодирования местоположения WMS знает, что ящик существует, но не может проверить его физическое размещение, что лишает смысла автоматизированное хранение.
Выбор оборудования должен соответствовать физическому расположению объекта, отражательной способности сканируемых материалов и степени существующей автоматизации. Сканеры с фиксированным креплением обеспечивают высокую пропускную способность и не требуют вмешательства оператора. Для обеспечения успешного считывания им требуется точное выравнивание ящиков на конвейере. Блики от голых металлических компонентов распределительного устройства мешают работе фиксированных лазеров, что требует тщательного угла наклона и поляризованного освещения.
Мобильные ручные сканеры подходят для станций ручного контроля или доработочных столов. Они обеспечивают гибкость для операторов, перемещающихся в ограниченном пространстве вокруг больших электрических шкафов. Промышленные портативные компьютеры должны иметь высокий уровень защиты IP, обычно IP65 или IP67, чтобы противостоять пыли и выдерживать падения на бетонный пол. Несмотря на гибкость, они полностью полагаются на соблюдение требований оператора для обеспечения точности данных.
Тип сканера | Оптимальное расположение | Основное преимущество | Технические ограничения |
|---|---|---|---|
Стационарный лазер | Высокоскоростные конвейерные ленты | Быстрое считывание 1D-кодов в движении | Борется с поврежденными кодами или металлическими бликами |
Стационарный 2D-сканер | Точки индукции AS/RS | Считывает поврежденные коды, делает снимки для проверки состояния | Требуется точная калибровка фокусного расстояния. |
Прочный мобильный портативный компьютер | Стенды для ручного контроля и доработки | Максимальная гибкость оператора в ограниченном пространстве | Выполнение сканирования зависит от соблюдения требований оператора. |
Носимый кольцевой сканер | Зоны окончательной сборки | Освобождает руки оператора при подъеме тяжелых грузов | Более низкая емкость аккумулятора требует замены в середине смены. |
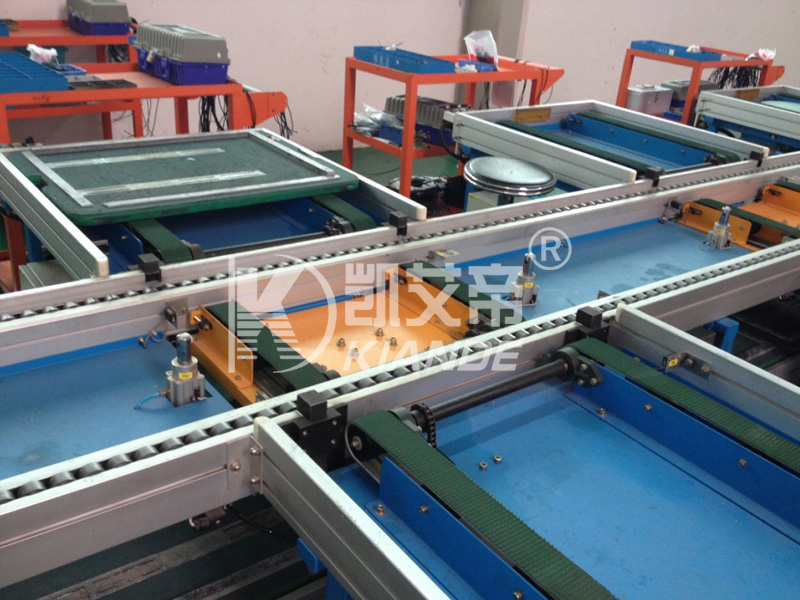
Успешное сканирование служит сигналом немедленной отправки. Как только устройство проходит тестирование и оператор сканирует штрих-код, MES связывается с программным обеспечением управления автопарком. Система автоматически отправляет тележку с материалом распределительного устройства или автоматизированное транспортное средство (AGV) непосредственно на испытательную станцию. Это избавляет операторов от необходимости вручную вызывать транспорт или толкать тяжелые тележки по цеху.
Данные штрих-кода используются для логики маршрутизации. Он направляет тележку для транспортировки устройства в определенную зону подготовки для немедленной сборки или в пункт индукции AS/RS для длительного хранения. Внедрение рабочих процессов двойного сканирования ужесточает контроль запасов. Операторы или автоматизированные сканеры одновременно считывают штрих-код ящика и тележки. Это цифровое рукопожатие связывает актив с его носителем. Он поддерживает поддающуюся проверке цепочку поставок во время транспортировки по объекту. Если троллейбус отклоняется от запрограммированного маршрута, система управления автопарком немедленно фиксирует аномалию.
Сканирование штрих-кода действует как основной ключ базы данных, связывающий физический ящик с назначенным ему ящиком AS/RS. Когда транспортная тележка доставляет изделие к месту хранения, стационарный сканер считывает штрих-код ящика в последний раз, прежде чем он попадет в стеллажную систему. Это сканирование запускает последовательность размещения.
Во время этой последовательности WMS считывает штрих-код и запрашивает основные данные, чтобы рассчитать оптимальную плотность хранения на основе конкретного размера ящика, профиля веса и ожидаемой даты извлечения. Для обеспечения устойчивости стойки для тяжелого главного выключателя требуется другой слот для хранения, чем для легкого ящика управления. Система направляет кран AS/RS к соответствующему штрих-коду местоположения. Кран помещает устройство на место и подтверждает его возвращение в WMS. Такое синхронизированное подтверждение исключает ошибки ручного распределения, предотвращает перегрузку стеллажей и максимально увеличивает общую вместимость склада.
Транспортная тележка прибывает на индукционный конвейер AS/RS и выравнивается по фиксированным оптическим датчикам.
Стационарный 2D-сканер сканирует штрих-код ящика, когда он проходит через индукционные ворота.
WMS получает отсканированный серийный номер и запрашивает в базе данных SQL вес, размеры и центр тяжести предмета.
Алгоритм WMS вычисляет оптимальное расположение стойки для поддержания структурного баланса и минимизации времени поиска в будущем.
Кран AS/RS получает координаты пункта назначения, поднимает ящик и помещает его в назначенное место для высоких пролетов.
Кран отправляет сигнал подтверждения обратно в WMS, обновляя статус запасов, сохраняя его в режиме реального времени.
Сканирование штрих-кода завершается неудачей, если в WMS отсутствуют соответствующие основные данные, необходимые для назначения слота хранения. Размеры, точный вес и сведения о конфигурации должны существовать в системе до того, как физическое устройство прибудет в пункт хранения. Если WMS ожидает единицу весом 20 кг, но получает единицу весом 60 кг из-за отсутствия основных данных, кран AS/RS может выйти из строя, уронить единицу или повредить стеллаж.
Предприятия должны установить строгий протокол управления основными данными. Все профили SKU, инженерные изменения и основные данные инвентаризации должны быть обновлены и синхронизированы в ERP, MES и WMS, прежде чем какой-либо новый вариант ящика поступит на производственную линию распределительного устройства . Автоматические проверки данных блокируют печать штрих-кода, если соответствующий профиль основных данных неполный. Это предотвращает попадание недокументированных физических активов в автоматизированную среду хранения и возникновение механических неисправностей.
Стандартные бумажные этикетки быстро портятся из-за обращения, машинной смазки или колебаний температуры, характерных для тяжелых производственных условий. Этикетки для прямой термопечати становятся полностью черными при воздействии высокой температуры рядом с испытательным оборудованием. Поврежденные, выцветшие или отслаивающиеся этикетки приводят к тому, что сканы становятся нечитаемыми, что вынуждает автоматизированную систему отклонить устройство и остановить рабочий процесс.
Использование синтетических этикеток промышленного класса предотвращает подобные сбои. Такие материалы, как полиэстер или полиимид, обладают исключительной устойчивостью к химическим веществам, истиранию и нагреву. Использование агрессивных промышленных клеев обеспечивает надежную фиксацию этикетки на текстурированных металлических поверхностях. Использование термотрансферной печати с полимерными лентами гарантирует, что штрих-код останется четким и читаемым как на движущихся объектах, так и на статических складах в течение многих лет эксплуатации.
Задержка или сбои API между промежуточным программным обеспечением сканирования штрих-кодов, MES и WMS нарушают весь процесс маршрутизации. Если оператор сканирует ящик, а системе требуется десять секунд для ответа, физический рабочий процесс останавливается. Для автоматизированной обработки материалов необходим обмен данными в режиме реального времени.
Предприятия должны требовать от поставщиков оборудования предоставления проверенных соединителей API с малой задержкой. Внедрение решений для периферийных вычислений помогает обрабатывать сканирование локально перед отправкой подтверждения в облако, что значительно снижает задержку. Использование стандартизированных протоколов промышленной связи, таких как OPC UA или MQTT, гарантирует легкий обмен данными между различными программными платформами и устаревшим испытательным оборудованием.
Во время производственных квот с высоким давлением операторы пытаются полностью обойти процесс сканирования, чтобы сэкономить несколько секунд. Это разрывает цепочку цифровых данных и приводит к немедленным расхождениям в запасах между физическим этажом и WMS. Обучение само по себе редко предотвращает обходные пути в условиях стресса.
Внедрение жестких остановок в физическом рабочем процессе требует абсолютного соблюдения требований. Программируемые логические контроллеры (ПЛК) интегрируются с системой сканирования для создания физических барьеров. Оборудование программирует систему таким образом, чтобы автоматизированная индукционная дверца хранилища не открывалась, испытательный стенд не освобождал устройство или транспортная тележка не двигалась до тех пор, пока не будет зарегистрировано действительное и проверенное сканирование. Эти физические жесткие остановки обеспечивают сохранение целостности данных независимо от производственной нагрузки.
Следующие шаги:
Проведите аудит объекта, чтобы сопоставить физическое расстояние, сетевое подключение и поток данных между станцией окончательной проверки и автоматизированной точкой входа в хранилище.
Запустите локализованную пилотную программу с использованием мобильных сканеров повышенной прочности для проверки синхронизации данных между программным обеспечением для тестирования и WMS.
Просмотрите и обновите все профили основных данных в WMS, гарантируя наличие точных данных о весе и размерах, чтобы гарантировать совместимость с алгоритмами автоматического распределения товаров.
Стандартизируйте материалы этикеток на предприятии, полностью перейдя на термотрансферные синтетические этикетки, чтобы исключить нечитаемость изображений, вызванных ухудшением состояния окружающей среды.
О: Это исключает ручной ввод данных и обеспечивает отслеживание местоположения компонентов в режиме реального времени. Система автоматизирует подсчет товаров и запускает маршрутизацию единиц товара от проверки до хранения. Это сокращает время цикла и предотвращает физические узкие места на испытательных станциях.
О: Штрих-код должен содержать уникальный серийный номер, связанный непосредственно с базой данных MES. В усовершенствованные 2D-штрих-коды также встраиваются номера деталей, сведения о конфигурации и специальные отметки времени проверки, чтобы гарантировать доступность данных во время сбоев в сети.
А: Да. Система складских штрих-кодов связывает каждый физический актив. Тележки для материалов со штрих-кодированием и стеллажи AS/RS гарантируют, что WMS сможет проверить как перемещаемый предмет, так и его точное текущее местоположение или конечный пункт назначения.
А: Да. При интеграции через централизованную WMS или систему управления автопарком сканирование штрих-кода автоматически отправляет автоматизированную тележку или AGV, чтобы забрать проверенный ящик и доставить его в назначенное место для хранения.
О: Штрих-код действует как физический идентификатор. При сканировании в точке хранения WMS идентифицирует устройство по его основным данным, назначает оптимальное место хранения и дает команду автоматизированному оборудованию разместить ящик именно в этом слоте.

