
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-15 Происхождение:Работает


Алюминий обладает лишь около 60% проводимости меди. Для достижения эквивалентной токовой нагрузки необходимо использовать значительно большее сечение. На производстве эта разница в размерах создает огромные узкие места при транспортировке материалов. Обработка смешанных партий медных и алюминиевых шин традиционно вынуждает операторов выполнять переоснащение вручную. Им приходится управлять отдельными складскими стеллажами и иметь дело с частыми остановками оборудования, чтобы соответствовать профилям различной ширины, толщины и веса. Такое ручное вмешательство снижает эффективность производства и увеличивает риск падения или повреждения материала.
Переход к автоматизированной архитектуре требует понимания того, как современная система загрузки шин динамически адаптируется к этим несоответствиям в размерах и весе. Правильно интегрированная установка справляется с этими изменениями, не жертвуя временем цикла, рискуя повредить материал или вызвать перекрестное загрязнение. Вам необходимо оборудование, которое может переходить от тяжелого узкого медного стержня к широкому и легкому алюминиевому стержню в последовательных циклах без участия человека.
Динамическая оснастка не подлежит обсуждению: в высокопроизводительных системах используются программируемые захваты с сервоприводом и вакуумные системы для мгновенной адаптации к более широким профилям алюминия и более высокой плотности меди.
Интеграция обеспечивает окупаемость инвестиций: плавная передача данных между системой загрузки и блоком обработки исключает ручной ввод данных и предотвращает ошибки несоответствия материалов, основанные на требованиях к электрическому объемному сопротивлению.
Защита поверхности имеет значение: более низкая прочность алюминия на растяжение требует особого давления при обращении, чтобы предотвратить повреждение поверхности во время автоматической транспортировки.
Комплексная сегрегация: передовые системы автоматически управляют разделением запасов, чтобы предотвратить перекрестное загрязнение и снизить риски гальванической коррозии как при хранении, так и в процессе физической обработки.
Определение базовых требований к обращению начинается со сравнения физических свойств меди C11000 со стандартными алюминиевыми сплавами, такими как 6101-T6. Компоненты распределения электроэнергии в значительной степени зависят от этих двух металлов. Их физические различия определяют механическую конструкцию любого автоматизированного погрузочно-разгрузочного оборудования в вашем цехе.
Медь плотная, тяжелая и обладает высокой проводимостью. Алюминий легче, мягче и требует большего физического объема, чтобы выдерживать ту же электрическую нагрузку. Эти контрастные характеристики заставляют автоматические погрузчики работать в очень широком механическом спектре. Если ваш портал откалиброван только для одного материала, он выйдет из строя при работе с другим.
| Свойство материала | C11000 Медь | 6101-T6 Алюминий | Автоматизированное обращение |
|---|---|---|---|
| Проводимость | 100% МАКО | ~61% МАКО | Алюминий требует более широких/толстых стержней, а также захватов с широким ходом. |
| Плотность | 8,89 г/см⊃3; | 2,70 г/см⊃3; | Медь создает тяжелые точечные нагрузки; алюминий требует стабильности для широких профилей. |
| Предел прочности | Высокий | Ниже | Алюминий склонен к царапинам на поверхности и деформации кромок под действием высокой силы зажима. |
| Риск окисления | Патина (медленно) | Гальваническая коррозия (быстрая, если смешанная) | В зонах хранения и обработки требуется строгая физическая сегрегация. |
Объемное электрическое сопротивление определяет физический размер сырья, которое вы доставляете на предприятие. Поскольку алюминий имеет более высокое удельное сопротивление, он должен быть значительно шире или толще, чтобы выдерживать тот же номинальный ток, что и медь. В отрасли это широко известно как правило 60%.
Например, если для конкретного применения распределительного устройства требуется медный стержень 100x10 мм для выдерживания нагрузки 1000 А, алюминиевый эквивалент может потребовать 160x10 мм. Эта разница в 60 мм означает, что механические зажимы фиксированной ширины не сработают. Система загрузки должна иметь широкий, мгновенно регулируемый диапазон захвата. Он должен переходить от захвата узкого толстого медного стержня к широкому плоскому алюминиевому стержню в последовательных циклах без необходимости ручной регулировки губок захвата с помощью гаечного ключа оператором.
Обращение с этими материалами представляет собой уникальный механический парадокс. Для алюминия требуется большее поперечное сечение для эквивалентной токовой нагрузки, но готовый стержень все же легче, чем его медный аналог. Высокая плотность меди означает, что даже компактный слиток имеет значительную массу.
Подъемный механизм должен динамически адаптироваться к обеим крайностям. При работе с медью система обеспечивает высокую полезную нагрузку и сосредоточенные точечные нагрузки. Двигатели и порталы должны создавать высокий крутящий момент, чтобы безопасно поднять плотный материал из штабеля. При работе с алюминием система обеспечивает широкую стойку и устойчивость при меньшем весе. Подъемное движение должно оставаться плавным, чтобы предотвратить раскачивание и раскачивание широких гибких алюминиевых стержней во время транспортировки по цеху завода.
Алюминий очень чувствителен к царапинам и деформации. Высокие силы зажима легко повреждают поверхность мягких алюминиевых сплавов. Медь гораздо более прочна и может выдерживать агрессивное механическое сжатие, не проявляя признаков напряжения.
Автоматизированные системы требуют интеллектуальной обратной связи по усилию. Если система прикладывает к алюминию такое же зажимное давление, как и к меди, края алюминиевого стержня раздавятся. Дефекты поверхности ухудшают площадь электрического контакта во время окончательной сборки, что приводит к появлению горячих точек на месте эксплуатации. Погрузочно-разгрузочное оборудование должно регулировать силу захвата в зависимости от конкретного поднимаемого материала.
Автоматизированные системы физически взаимодействуют с сырьем с помощью специализированных инструментов на конце руки. Механика должна мгновенно адаптироваться к изменяющимся размерам и плотности. Инженеры используют несколько различных подходов для решения этой сложной проблемы обращения, переходя от статических зажимов к интеллектуальным массивам, управляемым датчиками.
Быстрая регулировка ширины — наиболее важная функция подъемного механизма. Пневматические зажимы обеспечивают простую функциональность открывания и закрывания, но им не хватает точного контроля ширины. Программируемые сервозахваты обеспечивают превосходную адаптируемость. Серводвигатели используют внутренние энкодеры для регулировки ширины челюсти до точного миллиметра, необходимого для запланированного прутка.
Многозонные вакуумные системы отсасывания предлагают альтернативу для работы с широкими плоскими алюминиевыми стержнями. Вакуумные системы поднимают материал с верхней поверхности, устраняя необходимость зажима кромок. Это полностью предотвращает деформацию кромок. Усовершенствованные вакуумные системы активируют определенные зоны всасывания в зависимости от ширины стержня, сохраняя давление воздуха и обеспечивая надежную фиксацию.
| Тип ударной оснастки | Основное преимущество | Лучший вариант использования | Ограничение |
|---|---|---|---|
| Программируемые сервозахваты | Высокая точность и надежная механическая фиксация. | Тяжелые, узкие медные стержни, требующие сильного бокового захвата. | Может повредить мягкие алюминиевые края, если отсутствует силовая обратная связь. |
| Многозонные вакуумные матрицы | Нулевой контакт с краями, предотвращает повреждение поверхности. | Широкие плоские алюминиевые стержни. | Борется с сильно окисленными или замасленными поверхностями. |
Подъем тяжелой меди требует высокого крутящего момента. Подъем более легкого алюминия с тем же крутящим моментом приводит к агрессивным, резким движениям. Эти резкие движения могут сместить материал, вызвать его опасное раскачивание или вызвать чрезмерный износ компонентов портала.
Для решения этой проблемы в современных системах используются тензодатчики и преобразователи частоты (ЧРП). Тензодатчики мгновенно определяют вес материала в начале подъема. ПЛК обрабатывает эти данные о весе и дает команду ЧРП автоматически регулировать подъемный момент. Это обеспечивает плавный и контролируемый подъем независимо от плотности материала.
Слепая автоматизация приводит к катастрофическим поломкам машин. Система погрузки должна убедиться, что физический материал соответствует производственному графику, прежде чем начать подъем. Оптические и лазерные датчики профилирования непрерывно сканируют зону подготовки.
Эти датчики измеряют точную ширину и толщину верхней планки в стопке. Система сравнивает эти физические измерения с данными ERP или MES. Если по графику требуется алюминиевый стержень диаметром 160 мм, но датчики обнаруживают медный стержень диаметром 100 мм, система останавливается и предупреждает оператора. Эта проверка гарантирует, что всегда будет выбран правильный эквивалент материала.
Чтобы понять, как эти механизмы работают вместе, взгляните на стандартную последовательность автоматического подъема, выполняемую ПЛК:
Портал позиционируется над целевой кассетой на основе координат, полученных от программного обеспечения управления хранилищем.
Лазерный профилировщик сканирует верхний слой стопки, чтобы убедиться, что ширина и толщина соответствуют активному билету задания.
Серводвигатели регулируют ширину захвата с точностью до миллиметра, или пневматический коллектор активирует определенные зоны вакуума на основе сканированного профиля.
Ось Z опускается до тех пор, пока датчики приближения не обнаружат физический контакт с поверхностью материала.
Тензодатчики контролируют начальное натяжение, чтобы рассчитать вес материала, мгновенно регулируя крутящий момент ЧРП для плавного и контролируемого подъема.
Смена большого количества смеси создает риск перекрестного загрязнения. Медные частицы тверже алюминия. Если медная пыль попадет в подушечки захвата, она поцарапает следующий алюминиевый стержень, с которым работает система. Кроме того, разнородные металлы при прямом контакте создают риск гальванической коррозии.
Инженеры проектируют подушечки захватов и вакуумные присоски, используя непористые синтетические материалы. Эти специализированные полимеры не задерживают металлическую стружку или пыль. Они обеспечивают чистый, непередаваемый интерфейс. Этот простой механический выбор предотвращает перенос разнородных металлов на алюминиевые поверхности во время непрерывных автоматизированных циклов.
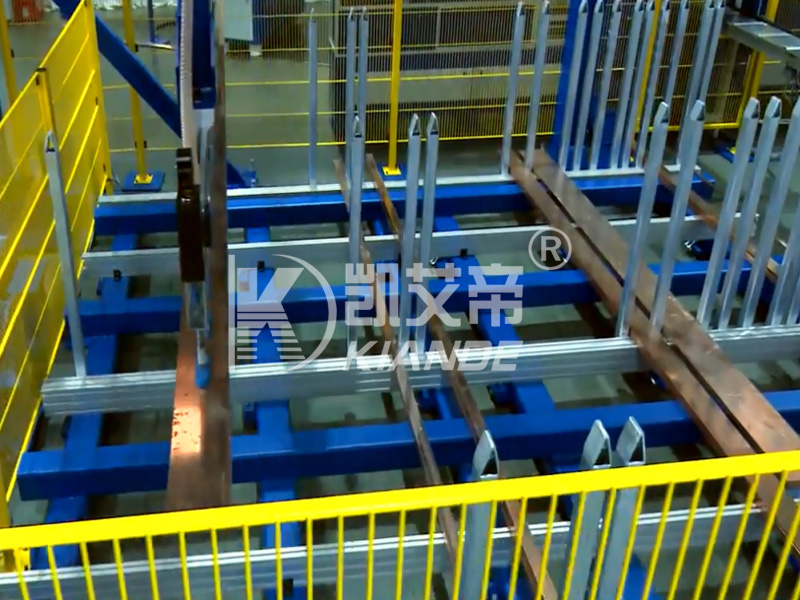
Архитектура хранилища напрямую влияет на эффективность загрузки и целостность материалов. Высокоскоростной погрузочный портал бесполезен, если сырье неорганизовано, закопано под другим инвентарем или недоступно. Интеграция погрузчика с автоматической башней для хранения сырья обеспечивает бесперебойный поток запасов непосредственно в производственный цех.
Традиционные напольные стеллажи занимают огромное количество квадратных метров и требуют от водителей погрузчиков выкапывать определенные пакеты. В автоматическом хранилище используются вертикальные башни, заполненные кассетами переменной высоты. Эти кассеты эффективно максимизируют вертикальное пространство.
Система выделяет более высокие слоты для кассет для более толстых и громоздких алюминиевых стопок. Он выделяет более короткие, сильно усиленные слоты для очень плотных и тяжелых медных стопок. Медная кассета может быть рассчитана на 2000 кг, но ее вертикальный шаг составляет всего 200 мм. Алюминиевая кассета также может быть рассчитана на 2000 кг, но для нее потребуется 400 мм вертикального шага из-за объема, необходимого для достижения этого веса. Такое динамическое распределение пространства гарантирует, что на предприятии будет храниться максимальное количество сырья на минимально возможной площади.
Программно-управляемое физическое разделение в башне хранения является абсолютной необходимостью. Медь и алюминий никогда не должны использовать одно и то же физическое пространство для хранения. Даже незначительное количество влаги в окружающем заводском воздухе может действовать как электролит между этими двумя металлами.
Если медь и алюминий соприкасаются, немедленно начинается гальваническая коррозия, разрушающая контактные поверхности еще до того, как пруток будет разрезан. Программное обеспечение хранения назначает отдельные кассеты для каждого типа материала. Автоматический кран-штабелер строго обеспечивает такое разделение. Он не помещает медный жгут в кассету, предназначенную для алюминия. Это снижает риск гальванической коррозии еще до начала изготовления.
Эффективность зависит от подачи нужного материала в нужное время. Система хранения не извлекает кассеты случайным образом. Он использует логику автоматического поиска на основе предстоящей производственной очереди, отправленной из MES.
Программное обеспечение анализирует запланированные задания на ближайшие несколько часов. Он предварительно размещает необходимые медные и алюминиевые кассеты рядом с точкой извлечения загрузки, пока текущее задание еще выполняется. Это сводит к минимуму время перемещения крана. Он оптимизирует поток партий смешанного металла, гарантируя, что погрузочный портал никогда не будет ждать, пока сырье прибудет с вершины башни.
Критический переход от хранения к активному производству происходит на подающем конвейере. Система загрузки должна точно подавать сырье в технологическое оборудование. Любое несоосность здесь приводит к серьезным дефектам на выходе, что приводит к браку материала и потере машинного времени.
Система загрузки должна центрировать прутки разной ширины на подающем конвейере. Компактный медный стержень шириной 50 мм и широкий алюминиевый стержень длиной 160 мм требуют совершенно разных координат размещения. Точная штамповка и гибка зависят от идеального выравнивания центральной линии.
Портал использует свои оси с сервоприводом, чтобы расположить пруток точно по центру конвейерных роликов. После размещения автоматические пневматические толкатели ведут огонь с боков. Эти цилиндры осторожно постукивают по краям стержня, прижимая его к неподвижной базовой направляющей. Эта окончательная механическая проверка гарантирует, что материал сидит идеально ровно перед подачей на станок для обработки шин с ЧПУ..
Ручные механические регулировки на подающем столе снижают эффективность автоматизации. Операторам не нужны гаечные ключи или маховики для регулировки боковых направляющих при переходе с меди на алюминий.
Современные системы полностью исключают эти ручные вмешательства. Данные ERP/MES передаются непосредственно на обрабатывающую машину через протоколы OPC UA или MQTT. Система автоматически регулирует моторизованные боковые направляющие в зависимости от ширины входящего материала. Такая автоматизация без переналадки обеспечивает непрерывное и бесперебойное производство смешанных партий.
Скорость подачи системы загрузки должна соответствовать скорости обработки устройства ЧПУ. Разные материалы обрабатываются с разной скоростью. Более мягкие алюминиевые сплавы обычно обеспечивают более высокую скорость резки и штамповки по сравнению с плотной медью.
Система загрузки постоянно обменивается данными с контроллером ЧПУ. Если обрабатывающая машина ускоряется при обработке партии алюминия, погрузчик ускоряет циклы ее извлечения и размещения. Если ЧПУ замедляет работу при сложной последовательности гибки меди, загрузчик приостанавливается. Такая синхронизация предотвращает нехватку материала на входе и позволяет избежать опасных узких мест на промежуточном столе.
Эффективность загрузки напрямую определяет производительность окончательной сборки. Если производственная ячейка с трудом переключается между материалами, последующие сборочные станции будут простаивать в ожидании деталей. Масштабируемость требует плавного перехода материалов с самого первого этапа процесса.
Современная электрическая инфраструктура требует гибкости. Предприятиям часто требуется крупносерийное производство с малыми объемами (HMLV). Автоматизированная система должна без колебаний переключаться между медью и алюминием поштучно.
Эта гибкость поддерживает индивидуальные требования проекта. Для разных фаз или участков внутри одного здания могут использоваться разные материалы проводников в зависимости от ограничений по стоимости или весу. Например, фазовые проводники могут быть медными, а заземляющий проводник — алюминиевым. Гибкая система загрузки подает на линию сборки токопроводов именно то, что ей нужно, именно тогда, когда это необходимо, независимо от последовательности материалов.
Строгие электрические нормы и правила требуют всестороннего отслеживания материалов. Вы должны доказать происхождение, тип сплава и размеры каждого проводника, установленного в критической энергосистеме.
Система загрузки действует как первая линия контроля качества. Он использует возможности сканирования штрих-кода или RFID на кассете для хранения. Он отслеживает проверенные размеры и тип материала на протяжении всего процесса изготовления. Эти данные добавляются в отчет об окончательной сборке, обеспечивая полное соответствие отраслевым стандартам и спецификациям клиента.
Развертывание тяжелой автоматизации сопряжено со значительным операционным риском. Понимание того, что может пойти не так во время развертывания, позволяет вам разработать профилактические решения, прежде чем подписывать заказ на поставку и разрушать производственный цех.
Оценка необходимой площади помещения является наиболее частым камнем преткновения. Складская вышка, погрузочный портал и защитное ограждение занимают большую площадь. Это особенно сложно, учитывая больший объем хранения, необходимый для хранения громоздких запасов алюминия.
На многих предприятиях недооценивается расстояние, необходимое для перемещения порталов и доступа вилочных погрузчиков к погрузочным площадкам. 12-метровая башня для хранения бруса требует значительной высоты потолка и сильно армированных бетонных перекрытий. Чтобы снизить этот риск, перед закупкой проведите комплексный пространственный 3D-аудит. Сопоставьте точные размеры предлагаемой автоматической системы загрузки шин с существующими несущими колоннами, мостовыми кранами и проходами.
Оборудование бесполезно, если оно не может связаться с вашей заводской сетью. Риск сбоев связи между ПЛК системы загрузки и существующим программным обеспечением предприятия высок. Если загрузчик не может прочитать расписание ERP, он не может функционировать автономно.
Никогда не предполагайте совместимость по принципу «подключи и работай». Требуйте от поставщика подробную документацию по API. Требуйте проверенных примеров интеграции, демонстрирующих успешную передачу данных с помощью программного обеспечения MES или ERP вашей конкретной марки. Установите четкие протоколы связи и протестируйте полезные данные перед началом установки.
Автоматизированное управление приводит к постоянному износу физических компонентов. Вакуумные чашки со временем разрушаются и становятся хрупкими. Подушечки захвата изнашиваются, особенно при постоянном обращении с медными стержнями с острыми краями.
Игнорирование этого износа приводит к падению материала и неожиданным простоям. Установите строгий график профилактического технического обслуживания. Выполните следующие действия, чтобы обеспечить целостность обработки:
Еженедельно проверяйте вакуумные зоны и синтетические подушечки на наличие въевшейся металлической стружки.
Ежемесячно проверяйте калибровку весоизмерительного датчика, чтобы обеспечить точное определение веса.
Очищайте линзы лазерного профилировщика ежедневно, чтобы избежать ложных показаний ширины.
Проверяйте энкодеры серводвигателей на предмет смещения положения каждый квартал.
Храните критически изнашиваемые детали в местном магазине инструментов, чтобы обеспечить немедленную замену в случае их износа.
Эффективность автоматизированной системы загрузки зависит от ее способности плавно переходить от одного материала к другому. Он должен справляться с высокой плотностью меди и большим размером алюминия без вмешательства человека. Это должно быть достигнуто, строго предотвращая перекрестное загрязнение и повреждение поверхности.
При оценке решений отдавайте предпочтение поставщикам, предлагающим сервоприводные механизмы захвата, проверенные датчиками. Настаивайте на выделенных протоколах антигальванического хранения данных в башенной архитектуре. Убедитесь, что поставщик обеспечивает интеграцию собственного программного обеспечения с обрабатывающим оборудованием с ЧПУ вашей конкретной марки, чтобы гарантировать автоматизацию с нулевым переключением.
Чтобы начать обновление системы автоматизации, выполните следующие действия:
Проанализируйте свой текущий производственный комплекс, чтобы определить точное соотношение переработки меди и алюминия.
Подсчитайте еженедельные трудозатраты, которые в настоящее время теряются на ручную смену материалов и переоснащение станков.
Определите максимальную необходимую ширину и вес стержня, чтобы установить строгие базовые спецификации закупок.
Проведите анализ 3D-плана этажа, чтобы определить оптимальное место для вертикальной складской башни и погрузочной платформы.
Ответ: Системы полагаются на сочетание интеграции производственных данных ERP/MES, сканирования штрих-кода на кассете для хранения и проверки веса/толщины в реальном времени с использованием датчиков веса и лазерных датчиков.
О: Да, при условии, что в системе используются программируемые сервозахваты с широким диапазоном хода или многозонная вакуумная система, которая активирует определенные присоски в зависимости от запрограммированной ширины стержня.
О: Нет, при условии, что система оснащена нецарапающими синтетическими захватами или вакуумными подъемниками, а при выборе алюминия сила зажима автоматически регулируется с помощью программного обеспечения.
Ответ: Использование специальных кассет или лотков, назначаемых программным обеспечением для каждого типа материала, позволяет гарантировать, что медь и алюминий никогда не будут использовать одно и то же физическое пространство для хранения, а также использовать неперемещающиеся захватные площадки на этапе загрузки.
Ответ: Хотя мощности варьируются в зависимости от производителя, промышленные системы обычно рассчитаны на полезную нагрузку от 500 кг до более 2000 кг на кассету, при этом отдельные подъемные порталы рассчитаны на самый тяжелый одиночный медный стержень в наличии на предприятии.

