
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-24 Происхождение:Работает


Ежегодно производители теряют значительную прибыль из-за отходов, простоев оборудования и угроз безопасности, возникающих из-за нерешенных проблем при производстве шин. Вы часто сталкиваетесь с такими дефектами, как трещины, заусенцы, неправильные изгибы и неточности размеров. В этой статье рассматриваются основные причины каждой проблемы и предлагаются четкие, пошаговые действия по ее устранению. Вы узнаете, как повысить качество продукции и оптимизировать рабочий процесс для повышения производительности. Передовые решения, в том числе станки с ЧПУ, помогают предотвратить эти ошибки до их возникновения. Как для меди, так и для алюминия выбор правильных инструментов и настроек станка имеет решающее значение, чтобы избежать распространенных проблем при производстве шин. Понимание этих проблем позволит вам сократить количество брака и добиться стабильных и воспроизводимых результатов. Медь, в частности, требует особого ухода, чтобы предотвратить растрескивание во время обработки. Дефекты могут привести к дорогостоящим доработкам и создать серьезную угрозу безопасности на рабочей площадке. Инвестиции в высокоточное оборудование сводят к минимуму эти риски и повышают общий объем производства. Каждое описанное здесь исправление предлагает практический и действенный путь к устранению дефектов и окончательному решению проблем при производстве шин.
Используйте радиус изгиба, который в 1,5–2 раза превышает толщину материала. Это помогает предотвратить растрескивание медных шин.
Держите режущие инструменты острыми и проверяйте зазор матрицы, чтобы не было заусенцев и острых кромок.
Шинные станки с ЧПУ автоматически фиксируют пружинение, чтобы каждый раз выполнять точные изгибы.
Следуйте регулярному графику технического обслуживания инструмента, чтобы сократить отходы и затраты на исправление ошибок.
Используйте машины на производственных линиях, чтобы каждый раз обеспечивать одинаковое качество и тратить меньше материала.
Трещины и заусенцы являются одними из наиболее распространенных проблем при производстве шин, которые вы можете увидеть в цехе. Эти дефекты ухудшают электрические характеристики, создают угрозу безопасности для монтажников и приводят к дорогостоящему ремонту. Знание их коренных причин поможет вам применить целенаправленные исправления, которые защитят качество продукта и вашу прибыль.
Трещина часто возникает во время изгиба, когда вы прикладываете большую нагрузку, чем может выдержать материал. Наиболее распространенной причиной является выбор радиуса изгиба, меньшего минимального предела материала. Для медных шин стандартным правилом является минимальный радиус изгиба, в 1,5–2 раза превышающий толщину материала . Вы можете найти это значение, используя уравнение расчета :
Уравнение расчета : R_min = t × k, где R_min — минимальный радиус изгиба, t — общая толщина ламината, а k — коэффициент материала. Для стандартных медных ламинатов k = 1,5–2,0; для высоковольтных или многослойных пакетов k = 3,0–5,0. Выход за эти пределы может привести к растрескиванию ламината или усталости проводника.
Для стержня из закаленной меди толщиной 3 мм этот расчет дает минимальный радиус 6 мм. Вам следует добавить запас прочности 10–15 % в динамических условиях, когда вибрация или термоциклирование создают дополнительную нагрузку. В таблице ниже показаны рекомендуемые значения для различных диапазонов толщины:
Толщина шины | Рекомендуемый минимальный радиус изгиба | Обоснование |
|---|---|---|
1x толщина | Достаточно, чтобы предотвратить повреждение поверхности, сохраняя при этом электрические характеристики. | |
Толстый (10 мм и более) | Толщина в 1,5–2 раза | Снижает концентрацию напряжений и обеспечивает прочность конструкции. |
Чистота материала также играет ключевую роль в предотвращении трещин. Высокое содержание кислорода в меди приводит к внутренним дефектам, таким как пористость и включения. Эти дефекты действуют как концентраторы напряжений, снижая механическую прочность и повышая вероятность растрескивания материала при изгибе. Марки с низким содержанием кислорода, такие как C10100 и C10200, уменьшают эти внутренние проблемы, поскольку более низкие уровни примесей улучшают формуемость. Примеси также могут образовывать хрупкие соединения на границах зерен, снижая пластичность и вызывая возникновение трещин при приложении механического напряжения. Использование бескислородной меди высокой чистоты остается критически важным для сохранения пластичности на протяжении всего процесса производства медных шин.
Для изделий из алюминия, требующих более высокой механической прочности, сплав EN-AW 6101 (AlMgSi) предлагает лучшие свойства, чем EN-AW 1050A, при этом его проводимость составляет около 57% от проводимости меди. Алюминий требует более осторожного обращения при изгибе, чтобы избежать трещин. Такие сорта, как T6, T61, T63 и T64, должны соответствовать различным требованиям к минимальному радиусу изгиба согласно ASTM B317, с ограничениями, основанными на соответствующих диапазонах толщины материала.
Заусенцы и острые края вызывают множество проблем в дальнейшем. Они блокируют правильную посадку соединений, повышают риск перегрева шин в точках контакта и создают опасность травм во время транспортировки и установки. Эти дефекты обычно возникают из-за затупления инструмента или неправильного зазора между пуансоном и матрицей. Когда режущие кромки теряют остроту, они скорее рвут, чем аккуратно разрезают материал, оставляя приподнятые края.
Ваша первая защита — держать инструменты острыми и проверять настройки зазора. При крупносерийном производстве лазерная резка полностью устраняет механический износ инструмента. Если, несмотря на эти действия, заусенцы и острые края остаются, вам необходим систематический подход к удалению заусенцев. Правильный метод зависит от того, является ли деталь плоской или формованной, доступны ли внутренние элементы и сколько припуска можно удалить. Рассмотрите следующие варианты:
Ручные инструменты для деталей небольшого объема и доступных кромок, хотя непоследовательность оператора представляет собой риск
Абразивная чистка для повторяющихся достижимых кромок с легкими заусенцами, допускающая износ инструмента с течением времени.
Ленточная обработка плоских деталей с контролируемой маршрутизацией, хотя съем материала может быть неравномерным.
Механическая обработка кромок, когда вам нужны определенные требования к фаске или радиусу
Пакетная обработка совместимых групп деталей, хотя возможно повреждение отдельных деталей.
Выбирая процесс, проверьте самые сложные элементы в вашей производственной группе, такие как узкие щели, отверстия возле изгибов или короткие ветки, чтобы убедиться, что метод достигает всех критических краев, не повреждая готовые поверхности. Инвестиции в прецизионное оборудование уменьшают образование заусенцев в источнике. Шинопроводная машина Suzhou Kiande обеспечивает стабильную и высококачественную продукцию благодаря передовой технологии управления , сводящей к минимуму отклонение инструмента и неравномерный зазор, которые создают заусенцы в процессе изготовления. Такой упреждающий подход к изготовлению шин устраняет многие дефекты до того, как они потребуют дополнительных операций, что экономит ваше время и материальные затраты.
Точность изгиба определяет, подходит ли ваша шина или требует дорогостоящего ремонта. Упругое сопротивление является основной причиной неправильных углов изгиба при изготовлении медных шин. Когда вы отпускаете согнутый стержень, растяжимость металла заставляет его немного вернуться к своей старой форме. Это приводит к постоянным ошибкам, которые раздражают рабочих и приводят к потере хороших материалов.
Насколько сильно произойдет пружинение, во многом зависит от материала. Алюминий обычно изгибается на 2–3 градуса после изгиба на 90 градусов, а медь — на 3–5 градусов. Мягкая медь пружинит сильнее , чем твердая. Поэтому вашей машине нужны другие настройки, чтобы это исправить. Если вы не учтете эти различия, вы создадите детали с неправильными углами. Они проваливают проверки и замедляют работу.
Современные шинопроводные станки с ЧПУ решают эту проблему с помощью программируемых таблиц . В этих таблицах хранится информация об пружинении для различных типов алюминия. Они позволяют машине автоматически немного прогнуться. Система ЧПУ получает данные о вашем материале и устанавливает коррекцию пружинения перед каждым изгибом. Это превращает пружинение из неприятной проблемы в вещь, которую вы можете контролировать.
Процесс компенсации следует последовательности с обратной связью, которая обеспечивает угловую точность в пределах ±0,3 градуса :
Система ЧПУ использует свою базу данных для добавления угла коррекции к заданному углу. При этом учитываются ширина, толщина и тип материала шины.
Машина делает первый поворот. Затем высокоточные линейки измеряют реальный угол после того, как стержень отпружинит.
Система автоматически определяет оставшуюся ошибку пружинения и выполняет второй изгиб, чтобы получить идеальный угол.
Этот цикл «измерение-измерение-корректировка» исключает необходимость догадок при изготовлении медных шин. Для алюминия система использует другое исправление. Он изменяет радиус изгиба, а не зависит от числа пружин. Это потому, что меньшая упругость алюминия означает, что растрескивание является большей проблемой, чем неправильные углы. Эти умные решения — практические способы сократить отходы и получить больше деталей с первой попытки.
Плохой зажим или изношенные инструменты приводят к появлению вмятин и царапин. Это ухудшает внешний вид и работу шины. Царапины создают слабые места, которые могут привести к появлению трещин во время использования. Вмятины не позволяют шине плотно прилегать к другим частям. Обе проблемы делают соединения менее надежными и сокращают срок службы оборудования.
Защитные штампы — ваша первая защита от повреждений поверхности. Инструменты, предотвращающие истирание, предотвращают повреждение поверхности во время формовки под высоким давлением. Они хорошо работают с медными шинами. Для деталей, нуждающихся в изоляции, используется форма бесследного изгиба специальной конструкции. Это снижает стресс и ущерб. Эта матрица предотвращает появление царапин и защищает изоляцию во время изгиба. Это лучший способ избежать повреждения готовых деталей.
Хорошая смазка также снижает трение между матрицей и шиной. Тонкий слой подходящей смазки снижает силы сдвига и предотвращает прилипание материала к инструментам. Выбирайте смазочные материалы, которые соответствуют вашим этапам очистки, чтобы избежать загрязнения.
Автоматизированные системы обработки уменьшают влияние человеческого фактора на готовые поверхности. Роботизированная загрузка и разгрузка предотвращает падение прутьев и затянутые края, оставляющие неприятные следы. Эти системы также сохраняют устойчивое положение. Это сокращает вмятины из-за неправильного положения рук. Используя инструменты, не оставляющие следов, хорошую смазку и автоматизированное обслуживание, вы предотвратите большинство проблем с поверхностью еще до того, как они возникнут.
Эти действия устраняют распространенные проблемы с шинами, связанные с качеством поверхности. Инвестируя в хорошие инструменты и приспособления для обработки, вы защищаете качество каждой детали, которую производите. Изготовление медных шин требует внимания к этим деталям. Жесткий изгиб и формовка усугубляют любое слабое место. Освоение упругости и защиты поверхности улучшит весь ваш процесс. Он сокращает количество ошибок и дает стабильные результаты, соответствующие жестким стандартам клиентов.
Ошибки в размерах при изготовлении шин часто возникают из-за неясных ориентиров и неконтролируемого положения отверстий. Без четкой системы отсчета каждый шаг приводит к повторению последней ошибки, усугубляя детали до тех пор, пока они не перестают сочетаться друг с другом. Несовпадение отверстий и неправильные размеры требуют дорогостоящих переделок и замедляют сроки реализации проекта. Вам нужен четкий план, который устанавливает точные ориентиры и поддерживает их на каждом этапе.
Отраслевые правила устанавливают четкие стандарты точности размещения отверстий. Правило « 1 мм на 100 мм » является общепринятым стандартом позиционной точности. Для шины диаметром 300 мм это правило допускает максимальный сдвиг в 3 мм. Однако разные методы изготовления достигают разного уровня точности:
Особенность | Толерантность |
|---|---|
Стандартное сверление (отверстия для болтов M8) | ±0,1 мм |
Лазерная резка | ±0,05 мм |
Штамповка | ±0,15 мм |
Клеммные отверстия (для клемм 10 мм) | ±0,2 мм |
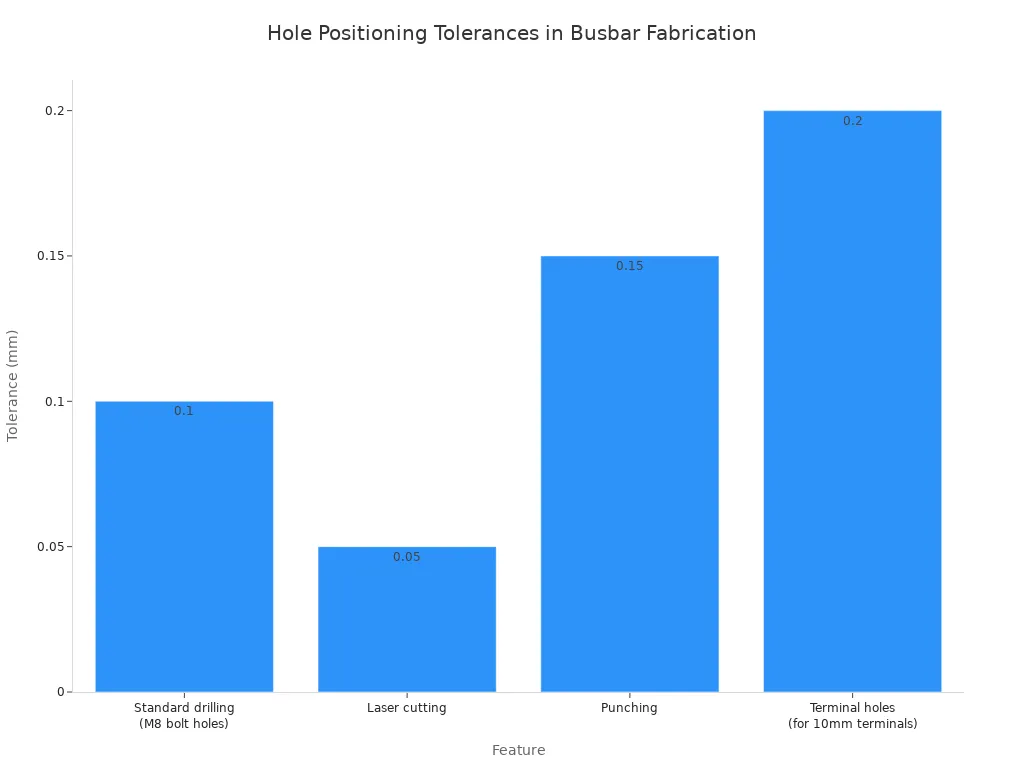
Для критических отверстий для подключения ячеек следует использовать рамки позиционных допусков. База A задает плоскость модуля, База B совпадает с направлением набора ячеек, а База C ссылается на конечные элементы. Это создает цилиндрические зоны допуска, которые предотвращают ошибки накопления квадратов. Точная фиксация и перфорация на станке с ЧПУ всегда удерживают положение отверстий в этих пределах.
Оптические измерительные системы значительно превосходят ручной контроль. Эти бесконтактные системы достигают точности 0,035 мм , проверяя непосредственно номинальные данные CAD. В отличие от координатно-измерительных машин, для которых требуются квалифицированные специалисты и приспособления, оптические системы позволяют оператору разместить деталь и нажать кнопку. Они предоставляют немедленные переменные данные и автоматически корректируют обратную связь, устраняя ошибки выравнивания, типичные для методов контактного зондирования.
Контроль качества в режиме реального времени выявляет дефекты до того, как они перерастут в дорогостоящие сбои. Современные системы обнаружения отслеживают сигналы видимого света, инфракрасного излучения и лазерного отражения в широком диапазоне длин волн от 220 до 1800 нм. Высокочастотная выборка с частотой 10 кГц выявляет такие проблемы, как неполное проникновение и пористость, прежде чем они нанесут вред конечному продукту.
По мере того как заводы внедряют принципы Индустрии 4.0, станки для обработки шин интегрируются в цифровые рабочие процессы. Они взаимодействуют с системами ERP и MES, обеспечивая отслеживание и контроль качества в режиме реального времени.
Линия по производству шинопроводов в Сучжоу Кианде демонстрирует эту интеграцию в действии. Сканирование штрих-кода связывает каждую шину с ее производственными данными, обеспечивая полную отслеживаемость. Система автоматически настраивает параметры машины в зависимости от распознанного типа шины. Рабочие задания и данные автоматически перемещаются между ERP и производственной линией, устраняя ошибки ручного ввода данных. Эта сквозная оцифровка обеспечивает качественные результаты в режиме реального времени, что позволяет немедленно принять корректирующие меры. Вы получаете полную готовность к отслеживанию и аудиту, существенно сокращая изменчивость сварных швов по сравнению с системами с разомкнутым контуром. Эти точные решения превращают контроль и управление качеством из оперативного контрольного пункта в упреждающий процесс, основанный на данных, который защищает вашу репутацию и вашу прибыль.
Неисправности инструмента нарушают производственный процесс и ухудшают качество деталей. Изношенные инструменты создают заусенцы и смещение размеров, что приводит к необходимости доработки. Несоосность штампа приводит к получению несовместимых деталей, которые не проходят проверку. Понимание этих проблем с оборудованием поможет вам реализовать эффективные решения до того, как они повлияют на вашу производительность.
Износ инструмента напрямую влияет на готовое изделие. Тупые лезвия рвут медь вместо того, чтобы аккуратно ее срезать, оставляя неровные края, требующие вторичного удаления заусенцев. Точность размеров страдает из-за ухудшения качества режущих кромок, что выводит измерения за пределы допустимых допусков. Вам необходима стратегия превентивного технического обслуживания, чтобы предотвратить эти проблемы при производстве шин.
Твердосплавные инструменты превосходят быстрорежущую сталь в сложных производственных условиях. Твердосплавные инструменты имеют твердость 90–94 по шкале Роквелла , тогда как инструменты из быстрорежущей стали достигают только 62–64. Это преимущество твердости приводит к практическим преимуществам: твердосплавные метчики служат в 5–20 раз дольше, чем метчики из быстрорежущей стали, в условиях высоких температур. Карбид также работает в 4–12 раз быстрее, чем HSS в идентичных условиях, что значительно сокращает время цикла. Более высокие первоначальные инвестиции окупаются за счет меньшего количества простоев и стабильного качества при массовом производстве.
Структурированный график технического обслуживания защищает ваши инвестиции в инструмент. Следуйте этой схеме, чтобы поддерживать производительность оборудования на пиковом уровне :
Частота технического обслуживания | Рекомендуемые действия |
|---|---|
Ежедневно | Очистите режущие поверхности от медной и алюминиевой стружки; проверьте правильность посадочных мест инструмента |
Еженедельно | Смажьте направляющие в соответствии со спецификациями OEM; проверить опорные точки выравнивания |
Ежемесячно | Измерьте зазор матрицы относительно базовой линии нового инструмента; калибровать выравнивание |
Ежегодный | Заменяйте матрицы и лезвия подходящими парами; выполнить полную повторную калибровку машины |
В состоянии | Немедленно замените лезвия при появлении видимых закруглений или сколов кромок. |
Никогда не используйте изношенные лезвия. Заменяйте верхние и нижние лезвия одним комплектом, чтобы обеспечить правильную геометрию резки.
Несоосность штампа приводит к тонким, но разрушительным несоответствиям во всем производственном цикле. Несовмещенные отверстия появляются в несколько разных местах на каждой детали, что приводит к сбоям сборки и проблемам на местах. Эти ошибки приводят к потере дорогостоящей меди и подрывают доверие клиентов к вашим производственным возможностям.
Регулярные проверки выравнивания предотвращают эти проблемы. Ежемесячно измеряйте зазор матрицы по сравнению с базовыми показаниями и еженедельно проверяйте контрольные точки выравнивания. Штампы с прецизионной заточкой обеспечивают более жесткие допуски, чем стандартные инструменты, что снижает вариации при длительных производственных циклах. При обнаружении дрейфа немедленно выполните повторную калибровку, а не дожидайтесь видимых дефектов.
Усовершенствованные станки для сборных шин сводят к минимуму проблемы с выравниванием благодаря стабильной обработке. В шиномонтажном станке Suzhou Kiande используется жесткая конструкция и точные направляющие, которые обеспечивают выравнивание при непрерывной работе. Эта стабильность снижает частоту внесения корректировок, позволяя вам сосредоточиться на производстве, а не на устранении неполадок. Процесс гибки также выигрывает от последовательного позиционирования инструмента, позволяющего получать точные углы деталь за деталью.
Инвестиции в качественные инструменты и соблюдение строгих графиков технического обслуживания сокращают количество брака, предотвращают перегрев из-за плохих соединений и обеспечивают надежные результаты. Эти решения устраняют коренные причины дефектов оборудования, повышая общую эффективность процесса и качество продукции.
То, как вы обращаетесь с материалами шин и храните их, напрямую влияет на качество конечного продукта. Две распространенные проблемы — окисление поверхности и деформация материала — создают скрытые дефекты, которые проявляются только после сборки. Раннее устранение этих проблем предотвращает дорогостоящие доработки и обеспечивает надежные соединения.
Окисление поверхности меди создает сложную задачу. Оксидный слой имеет толщину всего от 0,1 до 5 мкм. Удельное сопротивление чистой меди составляет 1,68 × 10⁻⁶ Ом·см, тогда как удельное сопротивление оксида меди достигает примерно от 10⁴ до 10⁶ Ом·см, что в миллион раз выше. Однако для шины размером 100×10×2 мм объемное сопротивление составляет всего около 0,085 мОм. Добавление оксидного слоя толщиной 5 мкм увеличивает это значение всего на 0,003 мОм. Это крошечное изменение означает, что окисление поверхности не меняет естественную способность проводника проводить электричество.
Настоящая проблема возникает в контактном интерфейсе. Когда две поверхности окисленной меди встречаются, на самом деле соприкасаются лишь несколько выступов. Оксидный слой пропускает ток через эти ограниченные точки. Контактное сопротивление может возрасти в тысячу раз. Сильный ток, протекающий через этот контакт с высоким сопротивлением, создает концентрированное тепло. Это тепло ускоряет окисление, создавая петлю, которая в конечном итоге может сжечь соединение. Окисление поверхности серьезно ухудшает работу суставов и приводит к проблемам с электрическим соединением. Вы можете предотвратить это, храня материалы в контролируемых условиях, очищая поверхности перед сборкой и нанося защитные покрытия, предотвращающие образование окисления.
Деформация шин происходит из-за внутренних напряжений или неправильного обращения. Плоскостность материала имеет значение, поскольку любое отклонение влияет на то, как шина прилегает к другим частям. Плохие контактные поверхности приводят к снижению надежности. Вы должны исправить плоскостность, прежде чем переходить к любому этапу изготовления.
Решение начинается с правильного хранения. Храните медные стержни на ровных стеллажах, чтобы они не провисали. Избегайте штабелирования тяжелых грузов поверх хранящихся материалов. Для материалов, которые поступают с существующей короблением, перед обработкой используйте Прецизионные ролики оказывают контролируемое давление для восстановления плоскостности, не повреждая поверхность. Добавление этих шагов в ваш процесс устраняет ошибки деформации до того, как они повлияют на конечный продукт. Сохранение ровности материалов на протяжении всего процесса производства медных шин обеспечивает стабильное качество. Эти решения предотвращают распространенные производственные проблемы и повышают эффективность вашего производства. правильное оборудование .
Выделение тепла во время резки и штамповки создает скрытые дефекты, которые ставят под угрозу конечный продукт. Когда инструменты создают чрезмерное трение, медная поверхность локально затвердевает. Этот эффект упрочнения делает последующие операции гибки рискованными. В этих зонах материал становится хрупким, что увеличивает вероятность растрескивания именно там, где нужны чистые и надежные изгибы. Возможно, вы не сразу заметите повреждение, но оно проявится позже в виде вышедших из строя деталей и использованного материала.
Основной причиной тепловых повреждений является трение между инструментом и заготовкой. Высокие скорости резания выделяют больше тепла, чем материал может рассеять. Эта концентрированная тепловая энергия изменяет микроструктуру меди, создавая твердые пятна, которые сопротивляются дальнейшему формированию. Вы также рискуете получить микротрещины вдоль кромки разреза, которые распространяются во время изгиба.
Первое решение — правильная смазка. Постоянный поток СОЖ отводит тепло из зоны резания и одновременно продлевает срок службы инструмента. Для меди используйте водорастворимые охлаждающие жидкости, которые обеспечивают как смазку, так и охлаждение, не оставляя остатков, влияющих на проводимость. Наносите охлаждающую жидкость непосредственно на поверхность резки, а не только на общую поверхность.
Оптимизация скорости резания также позволяет контролировать выделение тепла. Более низкие скорости создают меньшее трение, но снижают пропускную способность. Вам необходимо найти точку баланса для конкретной толщины и состояния вашего материала. Более толстые медные стержни требуют более низких скоростей, поскольку большая площадь контакта генерирует больше тепла. Более тонкие материалы могут обрабатываться быстрее, не достигая опасных температур.
Выбор инструмента имеет одинаковое значение. Острые инструменты режут чисто с минимальным трением. Тупые инструменты трутся о материал, выделяя чрезмерное тепло, прежде чем они окончательно срежутся. Инструменты из быстрорежущей стали подходят для мелкосерийного производства, но твердосплавные инструменты дольше сохраняют свою заточку при непрерывной работе. Чем острее режущая кромка, тем меньше тепла вы выделяете и тем чище получается рез.
Ваш процесс регулируется простым правилом: если кромка среза обесцвечивается или инструмент становится горячим на ощупь сразу после работы, вы выделяете слишком много тепла. Отрегулируйте скорость, увеличьте поток охлаждающей жидкости или замените инструменты, прежде чем продолжить производство.
Ручные операции приводят к изменчивости, которую не могут устранить никакие навыки оператора. Каждый рабочий сгибается по-своему, позиционирует детали немного не по центру и оказывает непостоянное давление. Эти небольшие различия накапливаются в измеримые различия в ходе всего производственного цикла. Автоматизация устраняет этот человеческий фактор, обеспечивая одинаковые результаты для каждой детали.
Полностью автоматизированные линии по производству шин решают наиболее острые проблемы производства шин на месте их возникновения. Автоматическая линия сборки шин компании Suzhou Kiande демонстрирует, как полная автоматизация преобразует производственный процесс:
Автоматическое позиционирование, транспортировка и клепка гарантируют, что каждое изделие соответствует единым стандартам сборки.
Устранение человеческих ошибок существенно снижает потери материалов.
Высокая точность и стабильная производительность минимизируют время простоя во время производства.
Совместимость с методами крепления заклепками и болтами в одной машине.
Поддержка корпусов токопроводов, состоящих из двух и четырех частей.
Система обрабатывает шинопроводы длиной до 6000 мм с рабочей эффективностью примерно 3000 мм за 2 минуты. Его система сетевого управления обеспечивает онлайн-обслуживание, когда вам это необходимо. Источник питания 380–415 В переменного тока, 50–60 Гц и мощностью 20 кВт легко интегрируется в стандартные промышленные объекты.
«Полностью автоматизированное модульное производственное оборудование позволяет фабрикам достигать стабильной производительности, однородного качества продукции и отслеживаемых производственных процессов».
Серия интегрированных линий по производству шинопроводов Kiande представляет собой комплексное решение для обеспечения стабильного качества. Вы можете настроить автоматическую сборочную линию для различных спецификаций шин, будь то конфигурация из двух или четырех частей. Система распознавания штрих-кодов автоматически определяет типы продукции и корректирует рабочие параметры без ручного вмешательства. Это обеспечивает единообразие каждой производимой вами детали.
Линия объединяет ПЛК, сенсорный экран и системы промышленного управления для бесперебойной связи данных с ERP-системами. Эта интеграция закладывает основу для цифрового интеллектуального завода, где вы отслеживаете каждый аспект производства в режиме реального времени. Система сводит к минимуму вмешательство человека, начиная с обработки сырья и заканчивая проверкой и упаковкой. Эта комплексная автоматизация поддерживает стабильное качество даже при крупносерийном массовом производстве.
Автоматизация также косвенно решает проблему перегрева. Постоянное давление и расположение во время сборки предотвращают неравномерный контакт между соединениями шин. Плохой контакт создает точки с высоким сопротивлением, которые выделяют чрезмерное тепло во время работы. Обеспечивая идентичную сборку каждого соединения, вы предотвращаете появление горячих точек до того, как они появятся. Такой проактивный подход к контролю и управлению качеством защищает как вашу продукцию, так и вашу репутацию.
Процесс гибки особенно выигрывает от автоматизации. Станки с ЧПУ каждый раз применяют точное усилие в точных позициях. Вы исключаете метод проб и ошибок, распространенный при ручной гибке. Каждый изгиб соответствует предыдущему с соблюдением жестких допусков, в результате чего медные компоненты идеально подходят друг к другу во время установки.
Автоматизация превращает контроль качества из инспекционной деятельности в стратегию предотвращения. Вместо того, чтобы выявлять дефекты после производства, вы предотвращаете их путем последовательного выполнения процессов. Этот сдвиг снижает процент брака, снижает затраты на доработку и предоставляет вашим клиентам надежную продукцию. Инвестиции в автоматизированное оборудование окупаются за счет сокращения отходов и увеличения производительности.
Эти решения решают основные проблемы производства шин посредством систематического управления процессом. Управляя выработкой тепла и применяя автоматизацию, вы достигаете согласованности, которую требуют современные электрические системы. Ваше производство становится более эффективным, ваша продукция — более надежной, а ваши конкурентные позиции — более сильными на все более требовательном рынке.
Большинство проблем при производстве шин имеют общие корни, связанные с инструментами, материалами или параметрами процесса. Вы не можете исправить их изолированно. Превентивный анализ первопричин и профилактическое обслуживание всегда превосходят реактивное устранение неполадок. Вы экономите деньги и сокращаете время простоев, если решаете проблемы до того, как они обострятся.
Инвестиции в точное оборудование меняют вашу работу. Линия по производству шинопроводов и шинопроводов компании Suzhou Kiande обеспечивает стабильные результаты. Для получения максимальной выгоды сочетайте эту технологию с обучением операторов. Ваша команда должна понимать, как эффективно использовать эти инструменты.
Освоение этих решений повышает качество продукции и сокращает отходы. Вы получаете конкурентное преимущество в электротехнической промышленности. Каждое производимое вами медное соединение соответствует строгим стандартам. Ваш производственный процесс становится более надежным, использование меди более эффективным, а ваша репутация – более сильной.
Для тяжелых работ по гибке выбирайте марки с низким содержанием кислорода, например C10100 или C10200. Эта бескислородная медь имеет меньше примесей, которые создают слабые места между границами зерен. Более высокая чистота означает, что металл лучше сгибается и устойчив к растрескиванию. Для алюминиевых деталей, требующих большей прочности, используйте сплав EN-AW 6101 вместо EN-AW 1050A.
Следуйте плану регулярного технического обслуживания, а не дожидайтесь видимых повреждений. Каждый день проверяйте режущие кромки на предмет закруглений или сколов. Каждый месяц сравнивайте зазор матрицы со своими начальными измерениями. Сразу же меняйте лезвия, как только заметите износ. Заменяйте матрицы и лезвия вместе как подобранные пары один раз в год, чтобы сохранить правильную геометрию резки и предотвратить образование заусенцев.
Система ЧПУ сохраняет данные пружинения для различных материалов и толщин. Перед каждым изгибом он определяет угол коррекции, используя ширину вашей шины и тип материала. После первого поворота датчики измеряют реальный угол. Затем машина выполняет второй изгиб, чтобы исправить оставшуюся ошибку, достигая точности в пределах ±0,3 градуса.
Автоматизированные линии окупаются больше всего, когда вы осуществляете стабильное крупносерийное производство. Если ручная работа приводит к неравномерному качеству при длительных тиражах, автоматизация устраняет это несоответствие. Система сокращает трудозатраты, сокращает материальные отходы и подключается к ERP-системам для отслеживания. Сложите текущие расходы на металлолом и переработку, чтобы найти точку безубыточности.

