


| Количество: | |
|---|---|
Машина для ручной сборки состоит из трех частей: станции предварительной сборки, станции клепки и станции сборки аксессуаров. Он применяется для двух типов шин: двухсекционного и четырехсекционного. Основная функция этой машины – фиксация шинного проводника для удобства клепки. Все операции, такие как вращение, клепка и т. д., будут выполняться вручную.


Ручной сборочный станок поддерживает сборку и соединение шин под управлением оператора. Его опубликованная конфигурация сочетает в себе ручное приспособление с электроинструментом, механический или гидравлический зажим, а также ножное или кнопочное управление. Оригинальная сборочная платформа использует станции предварительной сборки, клепки и установки аксессуаров для двух- и четырехкомпонентных шин. Такая компоновка обеспечивает поддержку проводника, пока операторы выполняют необходимые операции соединения. |  Официальное изображение продукта Kiande Electric |
На текущей странице используется KD-Manual-Assembly-Machine, а в описании также упоминается платформа KD-SDX/2(4)-6(4.5). Подтвердите заказанную модель и набор инструментов. Противоречивые описания времени цикла не используются в качестве гарантии производительности.
| Спецификация | параметров . |
|---|---|
| Опубликованная модель/идентификатор. | КД-Ручная сборка-Машина; Платформа KD-SDX/2(4)-6(4.5) в повествовании |
| Функция. | Ручная сборка и соединение шин |
| Диапазон длин шин. | 300 мм – 6000 мм |
| Тип рабочей станции. | Ручное приспособление + электроинструмент |
| Метод зажима. | Механический/гидравлический зажим |
| Диапазон крутящего момента. | Настраивается в соответствии со спецификацией сустава |
| Управление. | Ножная педаль/кнопка |
| Источник питания. | 380–415 В переменного тока, 50–60 Гц |
| Пневматический источник питания. | 0,5 – 0,7 МПа |
| Рабочий режим. | Сборка в темпе оператора |
Управляемая оператором сборкаОператоры контролируют последовательность и сроки сборки, а не следуют фиксированному автоматическому циклу. | Выбор зажимаМеханические и гидравлические зажимы перечислены на текущей странице продукта. | Инструменты для соединения с электроприводомРабочая станция сочетает в себе приспособление для ручного позиционирования и электроинструмент. |
Удельный крутящий моментОпубликованный диапазон крутящих моментов можно настроить в соответствии со спецификацией соединения. | Длина покрытияВ текущей таблице технических характеристик указан диапазон длины шин от 300 до 6000 мм. | Опции управленияВ опубликованной конфигурации доступно педальное и кнопочное управление. |
ФункцииСборка в темпе оператора. Операторы контролируют последовательность и сроки сборки, а не следуют фиксированному автоматическому циклу. Выбор зажима — механические и гидравлические зажимы перечислены на текущей странице продукта. Механизированные инструменты для соединения — рабочая станция сочетает приспособление для ручного позиционирования с электроинструментом. | Принцип работы
|
Двухкомпонентные шиныРучная сборка двухсекционной шинной конструкции, описанная на оригинальной странице. | Четырехкомпонентные конструкцииСоединение с опорой на крепеж для четырехсекционной системы шин. | Установка аксессуаровСпециальное рабочее место для фурнитуры после клепки. |
Укажите сечение шины и укажите, требуется ли механическое или гидравлическое крепление.
Определите крепеж, момент затяжки соединения и предпочтительный метод приведения в действие.
Обсудите длину и последовательность станций предварительной сборки, соединения и аксессуаров.
Рекомендуемые приемочные проверки для машины ручной сборки:
ЗажимУбедитесь, что приспособление удерживает фактическую шину, не загораживая положение соединения. | Совместная установкаПроверьте выбранный момент затяжки и инструмент на соответствие производственному чертежу. | Доступ оператораПросмотрите движение и доступ вокруг репрезентативного длинного участка. |
Опыт ручной работыКомпания Kiande включает оборудование для ручного производства шин в число своих видов деятельности по производству и настройке. | Соединение и аксессуарыОфициальный ассортимент продукции включает как производственное оборудование, так и аксессуары для шин. | Инженерные отделыНа своем веб-сайте компания указывает отделы проектирования, производства и послепродажного обслуживания. |
Трехступенчатая компоновка разделяет подготовку, клепку и установку аксессуаров.
Выбор зажима и срабатывания можно обсудить в зависимости от конкретного соединения шин.
Производитель также поставляет полуавтоматические и автоматические линии для разных планов производства.
Сопутствующее оборудование для планирования ручной сборки: Полуавтоматическая сборочная линия. , Автоматическая линия сборки шин. , Линия ручной проверки..
Производство шинопроводов
Операции по сборке автобусов
Электротехническое производство
Suzhou Kiande Electric Co.,Ltd. разрабатывает оборудование для электротехнического производства. В ее ассортимент входят линии ручной сборки, инспекционные машины и аксессуары для шин. Компания имеет штаб-квартиру в Сучжоу и производственный центр в Чжэньцзяне. | 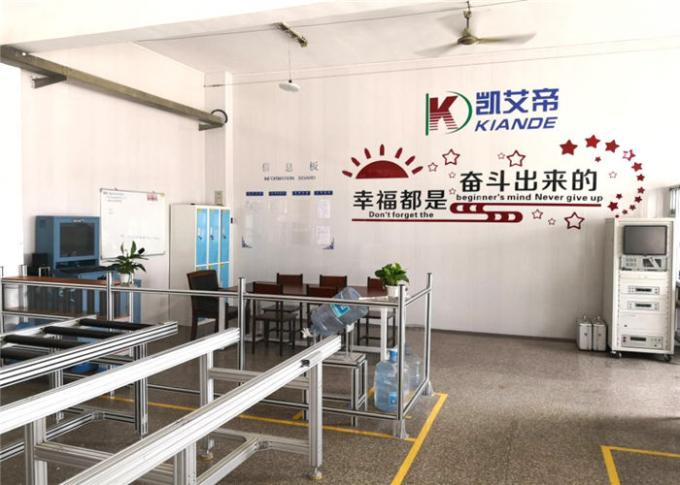 Сцена на фабрике опубликована на официальном дочернем сайте Кианде. |
Укажите размеры секций, детали крепежа и необходимые ручные операции.
Определите приспособления, электроинструмент и аксессуары в детальном предложении.
Используйте типичные детали, чтобы обсудить требования к доступу к зажиму и соединению.
На официальном сайте Kiande представлен патент на изобретение оборудования для обработки токопроводов. Это технологический документ компании. Он не устанавливает соответствие CE или действующую сертификацию ISO для каждой конфигурации продукта. |  Патентный документ на изобретение, опубликованный компанией |
В текущей таблице указано 300–6000 мм. В более раннем описании платформы также указана максимальная высота 6000 мм; подтвердите расположение креплений на самых коротких участках.
Его рабочий режим — сборка в темпе оператора. Исходная платформа KD-SDX/2(4)-6(4,5) обеспечивает ручное клепание и ручное вращение.
Обе структуры описаны для платформы KD-SDX/2(4)-6(4.5). Подберите подъемные приспособления и расположение зажимов в соответствии с предполагаемой конструкцией.
В таблице KD-Manual-Assembly-Machine указан механический или гидравлический зажим. Окончательный выбор зависит от геометрии соединения и шины.
В текущей таблице указано напряжение 380–415 В переменного тока при частоте 50–60 Гц и пневматическое питание 0,5–0,7 МПа.
Никакой фиксированный цикл не применим к каждой конфигурации. Текущая таблица KD-Manual-Assembly-Machine определяет режим, управляемый оператором, поэтому необходимо пересмотреть инструменты, размер секций и использование станции.


